


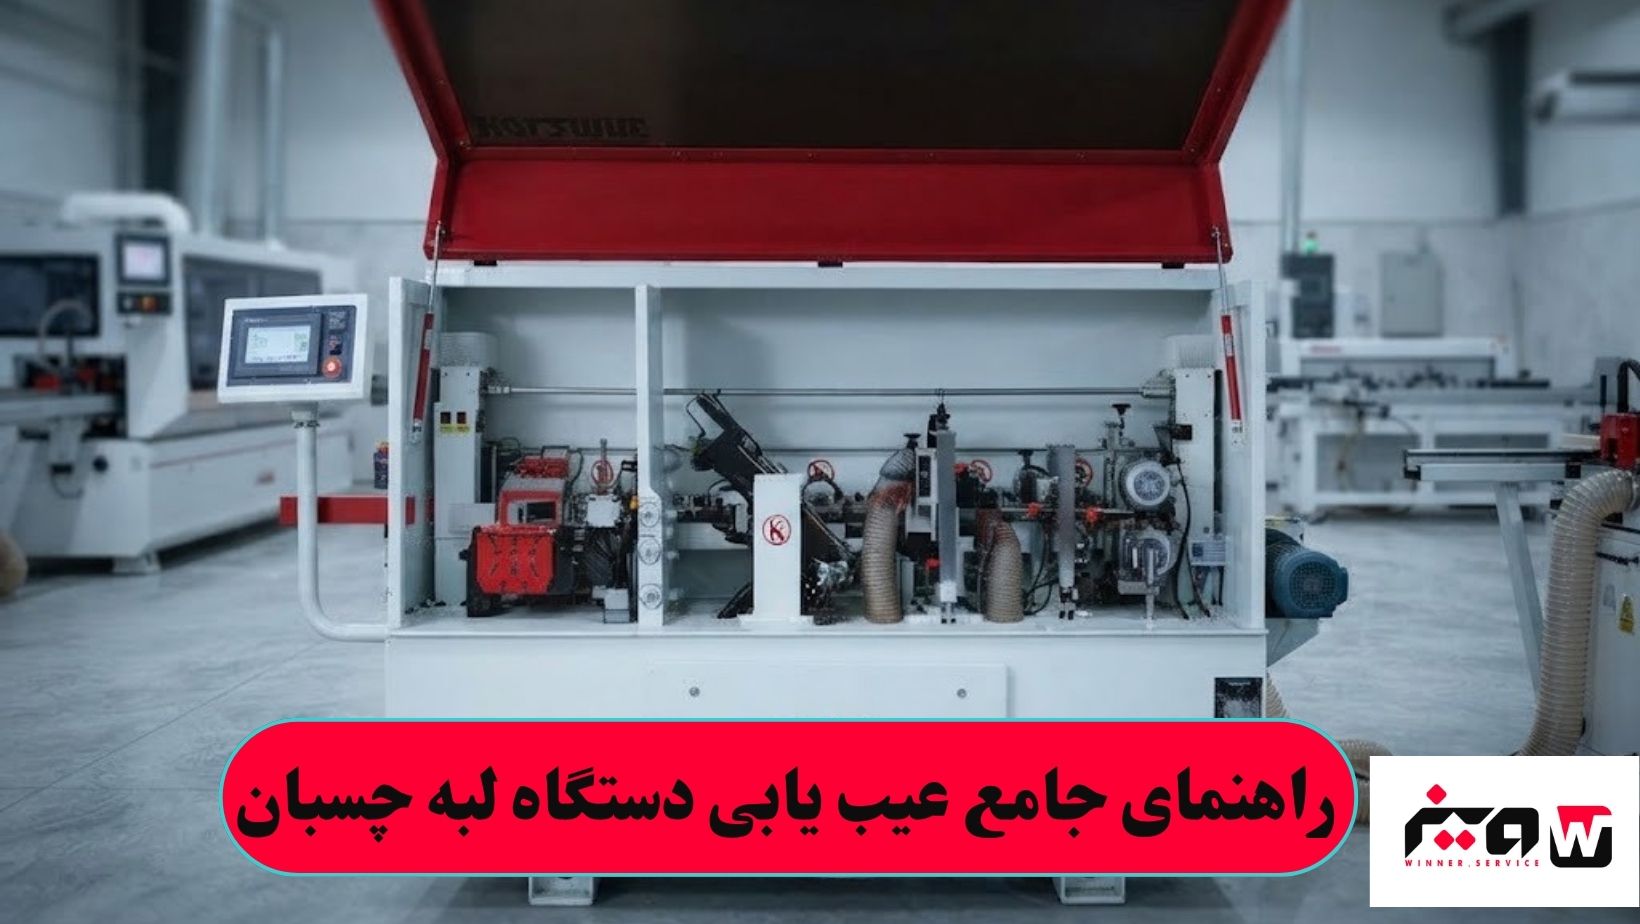
راهنمای جامع عیبیابی دستگاه لبهچسبان ، از تحلیل مکانیکی تا رفع خطاهای الکترونیکی و پنوماتیکی
دستگاه لبهچسبان یکی از حیاتیترین و گرانقیمتترین تجهیزات در خطوط تولید کارگاههای نجاری و صنایع چوب است. کیفیت نهایی قطعه کار، دقت آببندی لبههای MDF و نئوپان و در نهایت زیبایی و دوام محصول، مستقیماً به عملکرد بینقص این ماشینآلات وابستهاست. با توجه به پیچیدگی ساختار این تجهیزات که تلفیقی از سیستمهای مکانیکی دقیق، مدارهای الکترونیکی پیشرفته و سیستمهای پنوماتیک پرفشار است، بروز هرگونه اختلال میتواند کل خط تولید را متوقف کند. در این مقاله تخصصی و جامع، به بررسی ریشهای و گامبهگام رایجترین مشکلات دستگاههای لبهچسبان میپردازیم و راهکارهای عملیاتی برای عیبیابی و رفع آنها ارائه میدهیم تا تکنسینها و فعالان صنعت چوب بتوانند با کمترین میزان توقف، بالاترین راندمان را تجربه کنند.
شناخت ساختار لبهچسبان و اهمیت نگهداری پیشگیرانه
برای اینکه بتوانیم فرآیند عیبیابی را به شکل اصولی انجام دهیم، ابتدا باید درک درستی از بخشهای مختلف دستگاه داشته باشیم. یک لبهچسبان صنعتی استاندارد از ایستگاههای متعددی شامل پیشذوب (یا مخزن چسب)، غلطکهای پرس، ایستگاه سر و ته زن، فرز پایین و بالا، فرز فرم (کپیزن)، لیسه چسب، لیسه فرم و پولیش تشكيل شده است. هر یک از این ایستگاهها با تلرانسهای بسیار پایینی کار میکنند و کوچکترین انحراف در تنظیمات آنها میتواند کیفیت کار را به شدت تحت تأثیر قرار دهد.
پیش از ورود به بحث عیبیابی تخصصی، پیادهسازی یک چکلیست منظم از اقدامات نگهداری پیشگیرانه (PM) امری ضروری است. این اقدامات شامل موارد زیر است:
پاکسازی روزانه مخزن چسب و نازلها: تجمع چسب سوخته در مخزن باعث کاهش انتقال حرارت و ایجاد اختلال در ویسکوزیته چسب میشود.
بررسی و تخلیه رطوبت واحد مراقبت پنوماتیک: وجود آب در خطوط باد باعث آسیب به شیرهای برقی و جکها میشود.
روغنکاری قطعات متحرک و ریلها: استفاده از گریس و روغنهای استاندارد برای کاهش اصطکاک در بخشهای مکانیکی.
بازرسی تیغهها و فرزها: بررسی میزان تیزی و عدم لبپریدگی ابزارهای برش که مستقیماً بر کیفیت لبهچسبانی تأثیر دارد.
عیبیابی تخصصی سیستم چسبزنی و ذوب (مخزن و پیشذوب)
یکی از شایعترین مشکلات در لبهچسبانها، مربوط به بخش چسب و نحوه انتقال آن به لبه قطعه کار است. اگر چسبندگی به اندازه کافی نباشد یا چسب از لبهها بیرون بزند، ریشه مشکل را باید در تنظیمات حرارتی و مکانیکی این بخش جستجو کرد.
عدم چسبندگی مناسب لبه (ریزش نوار پس از سرد شدن)
این مشکل معمولاً ناشی از پایین بودن دمای چسب یا انتخاب نادرست نوع چسب (EVA یا PUR) بر اساس سرعت دستگاه است. اگر ترموستات مخزن یا پیشذوب کالیبره نباشد، دمای واقعی چسب با دمای نمایشی روی پنل کنترل متفاوت خواهد بود. برای رفع این مشکل، با استفاده از دماسنج لیزری، دمای درون مخزن را اندازهگیری کرده و در صورت نیاز پارامترهای کنترلر دما را تنظیم کنید. همچنین بررسی کنید که میزان گرمایش المنتها یکنواخت باشد. سوختگی المنت یا خرابی سنسور ترموکوپل میتواند باعث افت موضعی دما شود.
بیرونزدگی بیش از حد چسب از لبههای کار
اگر پس از عبور قطعه از غلطکهای پرس، حجم زیادی از چسب از بالا و پایین نوار بیرون بزند، دو عامل اصلی وجود دارد: اول، تنظیم نبودن مقدار خروجی چسب از طریق دریچه مخزن که باید مکانیکی و با دقت میکرومتری تنظیم شود. دوم، ویسکوزیته پایین چسب که یا به دلیل حرارت بیش از حد مخزن است یا استفاده از چسب نامرغوب. غلطک چسبزن نیز باید از نظر عدم وجود تاببرداشتگی و تنظیم دقیق فاصله نسبت به قطعه کار بررسی شود.
گرفتگی مسیر چسب در مدلهای مجهز به پیشذوب
در دستگاههایی که از سیستم پیشذوب استفاده میکنند، گاهی مسیر انتقال چسب مذاب دچار گرفتگی میشود. این پدیده معمولاً به دلیل رسوبگذاری چسبهای قدیمی یا عدم پاکسازی بهموقع رخ میدهد. برای رفع این ایراد، سیستم را کاملاً حرارت داده، با حلالهای مخصوص چسب مسیر را شستشو دهید و اطمینان حاصل کنید که سنسورهای سطح چسب به درستی کار میکنند تا فرمان تزریق چسب به موقع صادر شود.
عیبیابی مشکلات مکانیکی و تنظیمی در ایستگاههای برش و فرز
ایستگاههای فرز و سر و ته زن بیشترین درگیری مکانیکی را با قطعه کار دارند و لرزشها یا تنظیم نبودن آنها باعث ایجاد موج، پله یا شکستگی در لبه نوار میشود.
ایجاد موج یا ناهمواری روی لبه قطعه کار پس از فرزکاری
اگر سطح لبه پس از عبور از فرزهای بالا و پایین صاف و یکدست نباشد، چند احتمال مطرح است:
لرزش موتورها و بلبرینگها: خرابی بلبرینگهای موتور فرز (تکوب) باعث ایجاد ارتعاش فرکانس بالا میشود که نتیجه آن ایجاد موج روی لبه است. بلبرینگها باید از نظر لقی محوری و شعاعی بررسی و در صورت نیاز تعویض شوند.
کُند بودن تیغههای فرز: کارکردن با تیغههای فرز کُند، به جای برش تمیز، لبه نوار را ذوب و پاره میکند. تعویض یا تیز کردن بهموقع تیغهها الزامی است.
تنظیم نبودن کپیکنندهها (رولرهای پیرو): رولرهایی که وظیفه حفظ فاصله تیغ فرز نسبت به سطح کار را دارند، اگر دچار سایش شده باشند یا فنر آنها تنظیم نباشد، فرز را بیش از حد به کار نزدیک یا دور میکنند.
خطای برش در ایستگاه سر و ته زن (Guillotine & End Trimming)
اگر ارههای سر و ته زن، نوار را خیلی جلوتر یا عقبتر از لبه قطع کنند، مشکل از سنسورهای نوری (چشم الکترونیکی) یا سرعت واکنش جکهای پنوماتیک است. گرد و غبار چوب روی لنز سنسورهای نوری مینشیند و فرمان قطع را با تاخیر صادر میکند. تمیز کردن منظم چشمهای الکترونیکی و تنظیم فشار باد ورودی به جکهای سر و ته زن این مشکل را برطرف میکند. همچنین تیغه اره سر و ته زن باید کاملاً تیز و بدون پلیسه باشد تا در لحظه قطع، نوار را نکشد.
عیبیابی سیستمهای پنوماتیک و الکترونیکی
بخش بزرگی از فرآیندهای اتوماتیک لبهچسبان مانند ورود قطعه، عمل کردن گیوتين، تغییر وضعیت فرزها و فشردن غلطکها توسط جکهای پنوماتیک انجام میشود. بنابراین شناخت خطاهای پنوماتیک و برقی از اهمیت ویژهای برخوردار است.
افت فشار ناگهانی و عملکرد ضعیف جکها
اگر جکهای پنوماتیک با تنبلی عمل کنند یا قدرت کافی برای جابجایی ایستگاهها را نداشته باشند، ریشه را باید در سیستم تامین هوای فشرده جستجو کرد. وجود آب و روغن در لولهها باعث خرابی واشرها و کاسهنمد داخلی جکها و شیرهای برقی میشود. استفاده از واحد مراقبت sumake در ورودی سیستم پنوماتیک دستگاه، نقش کلیدی در فیلتر کردن رطوبت، غبار و تنظیم دقیق فشار کاری دارد. اگر واحد مراقبت به درستی تنظیم نشده باشد و فشار باد کمتر یا بیشتر از حد استاندارد (معمولاً 6 الی 7 بار) باشد، فرمانهای پنوماتیک دچار اختلال میشوند. همچنین بررسی نشتی در شیلنگها و اتصالات پنوماتیکی باید به صورت دورهای انجام گیرد.
خطاهای PLC و عمل نکردن فرامین برقی
در لبهچسبانهای مدرن، تمامی دستورات از طریق PLC و سنسورهای مگنتی روی جکها پردازش میشوند. اگر یکی از ایستگاهها در زمان مناسب وارد مدار نشود، ابتدا باید چراغهای سیگنال روی ورودی و خروجیهای PLC را بررسی کنید تا مشخص شود آیا فرمان الکتریکی صادر میشود یا خیر. خرابی رلهها، قطع شدن سیمکشی به دلیل لرزش مداوم دستگاه، و کثیف شدن سنسورهای مغناطیسی روی جکها از جمله دلایل رایج بروز خطاهای الکترونیکی هستند. در صورت نیاز به کالیبراسیون دقیق ابعاد قطعه کار یا تنظیمات زاویهای قطعات جانبی در کارگاه، استفاده از ابزارهای دقیقی مانند زاویه سنج دیجیتال دورکن به تکنسینها کمک میکند تا تراز بودن میزها و زوایای تیغهها را با دقت صصمیمی و صدمی درجه تنظیم نمایند تا خطاهای ابعادی به صفر برسد.
عیبیابی سریع لبهچسبان
اگر پس از عبور قطعه کار از دستگاه مشاهده کردید که نوار به خوبی به لبه MDF یا نئوپان نچسبیده و پس از سرد شدن از کار جدا میشود، این پدیده معمولاً ریشه در تنظیمات حرارتی مخزن یا پیشذوب دارد. پایین بودن بیش از حد دمای چسب باعث میشود ویسکوزیته (گرانروی) آن بالا رفته و نتواند نفوذ مناسبی در منافذ چوب داشته باشد. برای رفع این مشکل، باید با استفاده از ابزارهای اندازهگیری دما مانند دماسنج لیزری، دمای واقعی درون مخزن را بررسی کنید و اطمینان حاصل کنید که ترموستات دستگاه کالیبره است. همچنین سوختگی موضعی المنتها یا خرابی ترموکوپل میتواند باعث افت حرارت در بخشهایی از مخزن شود که نیازمند تعویض قطعات معیوب است.
رفع مشکل ایجاد خط و خش روی سطح قطعه کار
بروز خط و خش یا ساییدگی روی سطح ملامینه MDF پس از عبور از بخش پرس یا فکهای حرکتی، معمولاً به دلیل تجمع برادههای ریز چوب، پلیسههای نوار یا ذرات خشکشده چسب در قسمتهای راهنما و غلطکهای فشار است. این ذرات سخت مانند سمباده عمل کرده و سطح کار را خراب میکنند. راهکار اصلی برای رفع این ایراد، بازرسی دورهای، پاکسازی کامل سطوح درگیر با قطعه کار، و تمیز کردن غلطکها پیش از شروع شیفت کاری است. استفاده از اسپریهای تمیزکننده مخصوص و بررسی روانبودن حرکت غلطکها نیز از بروز این مشکل جلوگیری میکند.
رفع مشکل پله داشتن در محل اتصال نوار و MDF
اگر پس از فرزکاری بالا و پایین، لبه نوار با سطح قطعه کار همسطح نباشد و اصطلاحاً پله یا لبه تیزی احساس شود، مشکل به تنظیم نبودن ارتفاع فرزها یا وجود لقی در سیستم مکانیکی موتورهای فرز (تکوب) برمیگردد. برای اصلاح این خطا، باید میکرومترهای تنظیم ارتفاع و عمق فرز را با دقت بالا تنظیم کنید. همچنین اگر بلبرینگهای موتور فرز دچار لقی شعاعی یا محوری شده باشند، فرز در هنگام برش دچار ارتعاش شده و نمیتواند سطح صافی ایجاد کند که در این حالت تعویض بلبرینگها الزامی است.
عیبیابی عمل نکردن یا تنبلی جکهای پنوماتیک
اگر جکهای پنوماتیک دستگاه (مربوط به گیوتين، غلطکهای ضربهگیر یا ایستگاههای مختلف) با تاخیر عمل کنند یا قدرت کافی برای جابجایی قطعات را نداشته باشند، سیستم هوای فشرده دچار اختلال شده است. وجود رطوبت و روغن در لولههای باد اصلیترین دشمن قطعات پنوماتیک است که به واشرهای داخلی جکها و شیرهای برقی آسیب میزند. تخلیه منظم مخزن کمپرسور، تنظیم دقیق فشار کاری روی محدوده استاندارد (معمولاً 6 بار) توسط واحد مراقبت sumake، و بررسی سلامت شیلنگها و اتصالات برای جلوگیری از نشتی باد، راهحلهای اصلی این مشکل هستند.
برطرف کردن تاخیر در برش ارههای سر و ته زن
اگر ارههای سر و ته زن، نوار را خیلی دیر یا زود قطع کنند و اندازه برش نامناسب باشد، منشاء ایراد در سنسورهای نوری (چشم الکترونیکی) یا سرعت واکنش سیستم است. نشستن گرد و غبار نجاری روی لنز سنسورهای نوری باعث اختلال در تشخیص لبه قطعه کار میشود. تمیز کردن منظم چشمهای الکترونیکی با هوای فشرده و الکل، تنظیم دقیق موقعیت فیزیکی سنسورها، و اطمینان از تیزی تیغه اره سر و ته زن تا نوار در لحظه قطع کشیده نشود، این اختلال را برطرف میکند. همچنین برای تنظیم دقیق زوایای برش و تراز بودن قطعات مکانیکی در صورت نیاز به کالیبراسیون دقیق، استفاده از زاویه سنج دیجیتال دورکن به تکنسینها کمک میکند تا خطاهای هندسی را به صفر برسانند.
عیبیابی اصولی دستگاه لبهچسبان نیازمند ترکیبی از شناخت دقیق مکانیک دستگاه، تسلط بر پارامترهای حرارتی چسب، کنترل پنوماتیک و نظارت بر بخش الکترونیک است. با اجرای دقیق دستورالعملهای نگهداری پیشگیرانه، سرویس بهموقع قطعات، استفاده از تجهیزات باکیفیت و دقت در تنظیمات اولیه، میتوان طول عمر مفید ماشینآلات را به حداکثر رساند و از بروز خسارتهای سنگین توقف تولید جلوگیری کرد. بهرهگیری از ابزارهای دقیق تنظیمی و توجه به جزئیات فنی ذکر شده در این مقاله، تضمینکننده کیفیت بالای خروجی در صنایع چوب و نجاری خواهد بود.


