


نقش استراکچر شاسی و مکانیزم ریل حرکتی در ثبات ابعادی
دستگاه دورکن به عنوان یکی از کلیدیترین و اساسیترین ماشینآلات در صنایع چوب، کابینتسازی و تولید مصنوعات امدیاف، نقش مستقیمی در تعیین کیفیت نهایی محصول ایفا میکند. در کارگاههای مدرن نجاری، تفاوت بین یک قطعهکار استاندارد و یک قطعه دارای خطای مونتاژ، تنها در چند دهم میلیمتر عدم دقت در برش خلاصه میشود. این دستگاه ساختار مکانیزم پچیدهای دارد که عملکرد صحیح هر یک از اجزا، از شاسی سنگین و ریلهای حرکتی گرفته تا محور گونیامتر و سیستم تنظیم تیغهها، مستقیماً بر ثبات ابعادی و دقت اندازهگیری میلیمتری تأثیر میگذارد. در صورتی که تکنسینها و اپراتورها شناخت دقیقی از این سازوکارها نداشته باشند، کوچکترین انحراف مکانیزمی میتواند باعث از دست رفتن زاویهسازی درست، ایجاد گونیانشدن قطعات و در نهایت پرت شدید ورقهای گرانقیمت شود.
ثبات مکانیکی شاسی و استراکچر اصلی دستگاه دورکن، نخستین و مهمترین عامل در جذب ارتعاشات ناشی از چرخش موتور و درگیر شدن تیغه با بافت چوب است. شاسیهایی که از فولاد سنگین یا چدن یکپارچه ساخته شدهاند، با جذب نوسانات حرکتی، مانع از انتقال لرزش به میز برش و تیغه اصلی میشوند. اگر شاسی تحت تأثیر وزن سنگین ورقهای MDF یا عدم تراز بودن سطح کارگاه دچار انحراف شود، خط برش از مسیر مستقیم خارج شده و میزان انحراف در طولهای بالا (مانند برشهای ۲۸۰ یا ۳۲۰ سانتیمتری) به چند میلیمتر میرسد. به همین دلیل، ابعاد، وزن و ساختار سازه پایه، پایه و اساس دستیابی به برشهای دقیق و تکرارپذیر میلیمتری به شمار میرود.
سیستمهای اندازهگیری گونیا و تأثیر کالیبراسیون زاویهای
ریل حرکتی یا واگن دورکن، پل ارتباطی بین اپراتور، قطعهکار و مجموعه تیغه است که دقت هندسی حرکتی را تضمین میکند. استفاده از سیستمهای ریل ساچمهای یا ریلهای واگنی با میلگردهای سختکاریشده فولادی، امکان حرکت روان، بدون لقی و کاملاً خطی را فراهم میسازد. کوچکترین استهلاک، ورود گرد و غبار چوب به مسیر ساچمهها، یا عدم تنظیم دقیق نوار ریل، موجب ایجاد لقیهای بسیار ریز در جهت عرضی میشود. این لقیهای میکرومتری در طول قطعهکار تقویت شده و خود را به صورت ناراستی در خط برش یا تغییر سایز ابتدا و انتها قطعه نشان میدهند که خطای مستقیم در اندازهگیری میلیمتری محسوب میشود.
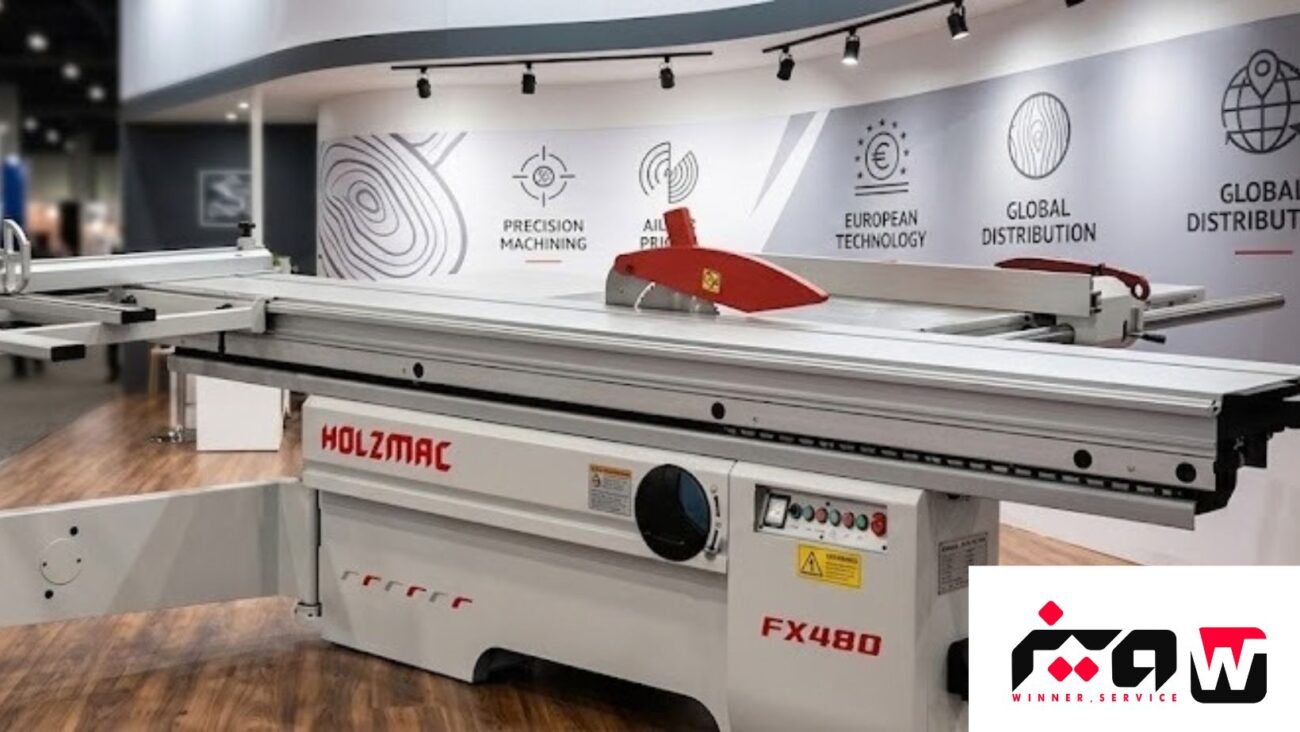
یکی دیگر از عوامل تعیینکننده در حفظ دقت ابعادی، ساختار گونیا عقب ( گونیای پشت تیغه ) و گونیای متحرک جلوی ریل است. گونیای پشت تیغه که برای تنظیم عرض برش استفاده میشود، باید دارای سیستم قفلکن بسیار مستحکم و ریزتنظیم باشد تا تحت فشار قطعهکار جابهجا نشود. خطای اپراتور در خوانش خطکشهای آنالوگ معمولاً با استفاده از سیستمهای اندازهگیری دیجیتال و سنسورهای مغناطیسی برطرف میشود. این دیجیتالريدآوتها با خوانش دقیق موقعیت گونیا تا دقت یکدهم میلیمتر، ریسک خطای انسانی را در اندازهگیریهای مکرر کاهش داده و ثبات ابعادی را در تولیدات سری تضمین میکنند.
بررسی سلامت اسپیندل و انطباق تیغه اصلی با خطزن
تنظیمات مربوط به زاویه گونیا جلو نسبت به خط حرکتی ریل، نقش کلیدی در برشهای ۹۰ درجه یا اصطلاحاً گونیا کردن ورق دارد. اگر زاویه بین گونیای عرضی و خط حرکت ریل حتی به اندازه یکدهم درجه انحراف داشته باشد، قطعات بریدهشده در ظاهر مستطیل به نظر میرسند اما هنگام کلاف شدن یا مونتاژ باکسهای کابینت، دچار خطای درز و ناترازی قطری میشوند. بررسی و کالیبراسیون مداوم این زاویه با استفاده از روشهای پنجبرش (5-Cut Method) به تکنسین اجازه میدهد تا خطاهای زاویهای را شناسایی کرده و پیچهای تنظیم گونیا را تا رسیدن به گونیای مطلق میلیمتری اصلاح کند.
مجموعه اسپیندل و موتور اصلی دورکن، قلب تپنده عملیات برش است که هرگونه تابیدگی یا لقی در شفت آن، دقت اندازهگیری را مختل میکند. بلبرینگهای باکیفیت اسپیندل باید توانایی تحمل دورهای بالای ۴۰۰۰ تا ۶۰۰۰ دور در دقیقه را داشته باشند، بدون اینکه دچار بالانس نبودن حرارتی یا لقی شعاعی شوند. هنگامی که شفت اسپیندل دچار لنگزنی یا تاب شود، تیغه اصلی دچار لرزش جانبی شده و شیار برشی (Kerf) عریضتر از حد استاندارد ایجاد میکند. این عریض شدن متغیر شیار برش، اندازهگیریهای میلیمتری انجامشده روی گونیا را کاملاً بیاعتبار ساخته و لبههای قطعهکار را دچار لبپریدگی میکند.
بهکارگیری قطعات برشی استاندارد و سیستمهای زاویهزن پیشرفته
تیغه اره اصلی و تیغه خطزن دو عنصر مکمل هستند که همراستایی کامل آنها برای حفظ ابعاد دقیق قطعهکار و کیفیت سطح برش ضروری است. تیغه خطزن که در جلوی تیغه اصلی میچرخد، شیاری سطحی برای جلوگیری از لبپریدگی ملامینه ایجاد میکند و ضخامت آن باید دقیقاً با ضخامت الماسههای تیغه اصلی برابر باشد. اگر تیغه خطزن نسبت به تیغه اصلی حتی نیم میلیمتر جابهجایی افقی داشته باشد، پلهای در لبه برش ایجاد میشود. این پله علاوه بر خراب کردن ظاهر کار، هنگام چسباندن نوار لبه، ضخامت کل قطعه را تغییر داده و محاسبات میلیمتری مونتاژ را دچار خطا میکند.
برای حفظ دقت بالا در کارگاههای مدرن، استفاده از ابزارهای برشی استاندارد و باکیفیت الزامی است. همانطور که تکنسینها در بخش نوارکاری برای اورهال ماشینآلات به قطعاتی نظیر چهارشاخ لبه چسبان جهت انتقال دقیق نیرو و جلوگیری از لرزش نیاز دارند، در بخش برش نیز استفاده از قطعات دقیق برشی تعیینکننده است. به عنوان نمونه، بهرهگیری از چاقویی تیغ دورکن (اسپلیتر) استاندارد در پشت تیغه اصلی، مانع از جمع شدن و گیر کردن چوب بریدهشده روی تیغه شده و از انحراف خط برش تحت فشار آزاد شدن تنشهای داخلی چوب جلوگیری میکند.
تثبیت قطعهکار و الزامات نگهداری پیشگیرانه
سیستمهای تعویض سریع و مکانیزمهای بالابر و زاویهزن تیغه نیز به شدت بر دقت کار تأثیرگذار هستند. در دورکنهای پیشرفته، تنظیم ارتفاع و زاویه تیغه از طریق موتورهای سروو و پیچهای بالبرینگ انجام میشود که فاقد هرگونه لقی بکلش هستند. در دستگاههای دستی، فرسودگی چرخدندههای حلزونی یا تسمههای انتقال قدرت میتواند باعث جابهجایی تدریجی تیغه در اثر ارتعاشات حین کار شود. این جابهجاییهای ریز، زاویه ۴۵ درجه یا عمق شیار را تغییر داده و خطاهای میلیمتری پنهان در ساختار مونتاژ ایجاد میکنند.
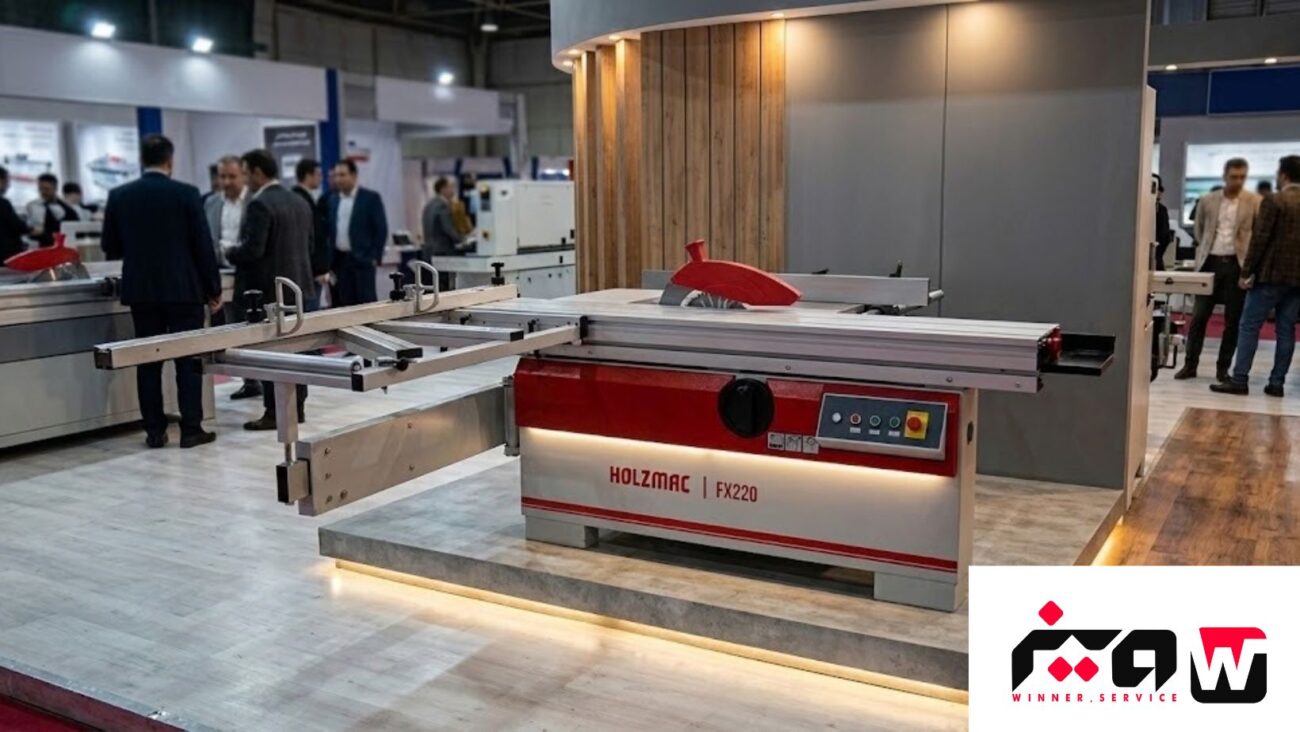
کنترل قطعهکار روی میز برش و جلوگیری از سر خوردن یا جابهجایی آن، ابزار دیگری برای حفظ دقت میلیمتری است. استفاده از کلمپهای پنوماتیکی یا گیرههای نگهدارنده دستی روی واگن دورکن، قطعهکار را محکم به ریل و گونیا فیکس میکند. حین حرکت واگن، گشتاور ناشی از درگیر شدن تیغه با امدیاف تلاش میکند قطعه را چرخونده یا عقب بزند؛ اگر گیرهها عملکرد مناسبی نداشته باشند، قطعهکار حتی به اندازه نیم میلیمتر جابهجا شده و کل خط برش منحرف خواهد شد.
راهکارهای دستیابی به حداکثر دقت در خط تولید
نگهداری پیشگیرانه و سرویسهای دورهای، ضامن ماندگاری دقت اندازهگیری میلیمتری در طول زمان هستند. تمیزکاری روزانه ریلها از برادههای چوب و صمغ، روغنکاری به موقع مسیرهای حرکتی طبق مشخصات سازنده، و بررسی کشش تسمههای انتقال نیرو از اقدامات پایهای به شمار میروند. چک کردن همراستایی ریل با تیغه اصلی، کالیبراسیون سنسورهای دیجیتال گونیا و اطمینان از سلامت بلبرینگهای اسپیندل بهصورت ماهانه، مانع از بروز خطاهای انباشته شده و از توقفهای هزینهبر خط تولید جلوگیری مینماید.
در نهایت، دستیابی به برشهای کاملاً منطبق بر نقشههای فنی و بدون خطای میلیمتری، حاصل همافزایی ساختار مکانیکی سنگین، مکانیزمهای حرکتی دقیق، ابزارهای برشی کالیبرهشده و اپراتوری اصولی است. دستگاه دورکن هنگامی بهترین بازدهی را ارائه میدهد که تمامی اجزای حرکتی و اندازهگیری آن در یک چرخه بازرسی منظم قرار داشته باشند. سرمایهگذاری بر روی قطعات یدکی باکیفیت، کالیبراسیون دورهای گونیاها و آموزش تکنسینها برای مواجهه با انحرافات جزئی، اصلیترین گام در حفظ استاندارد بالای تولیدات چوبی و افزایش رقابتپذیری در بازار است.


