


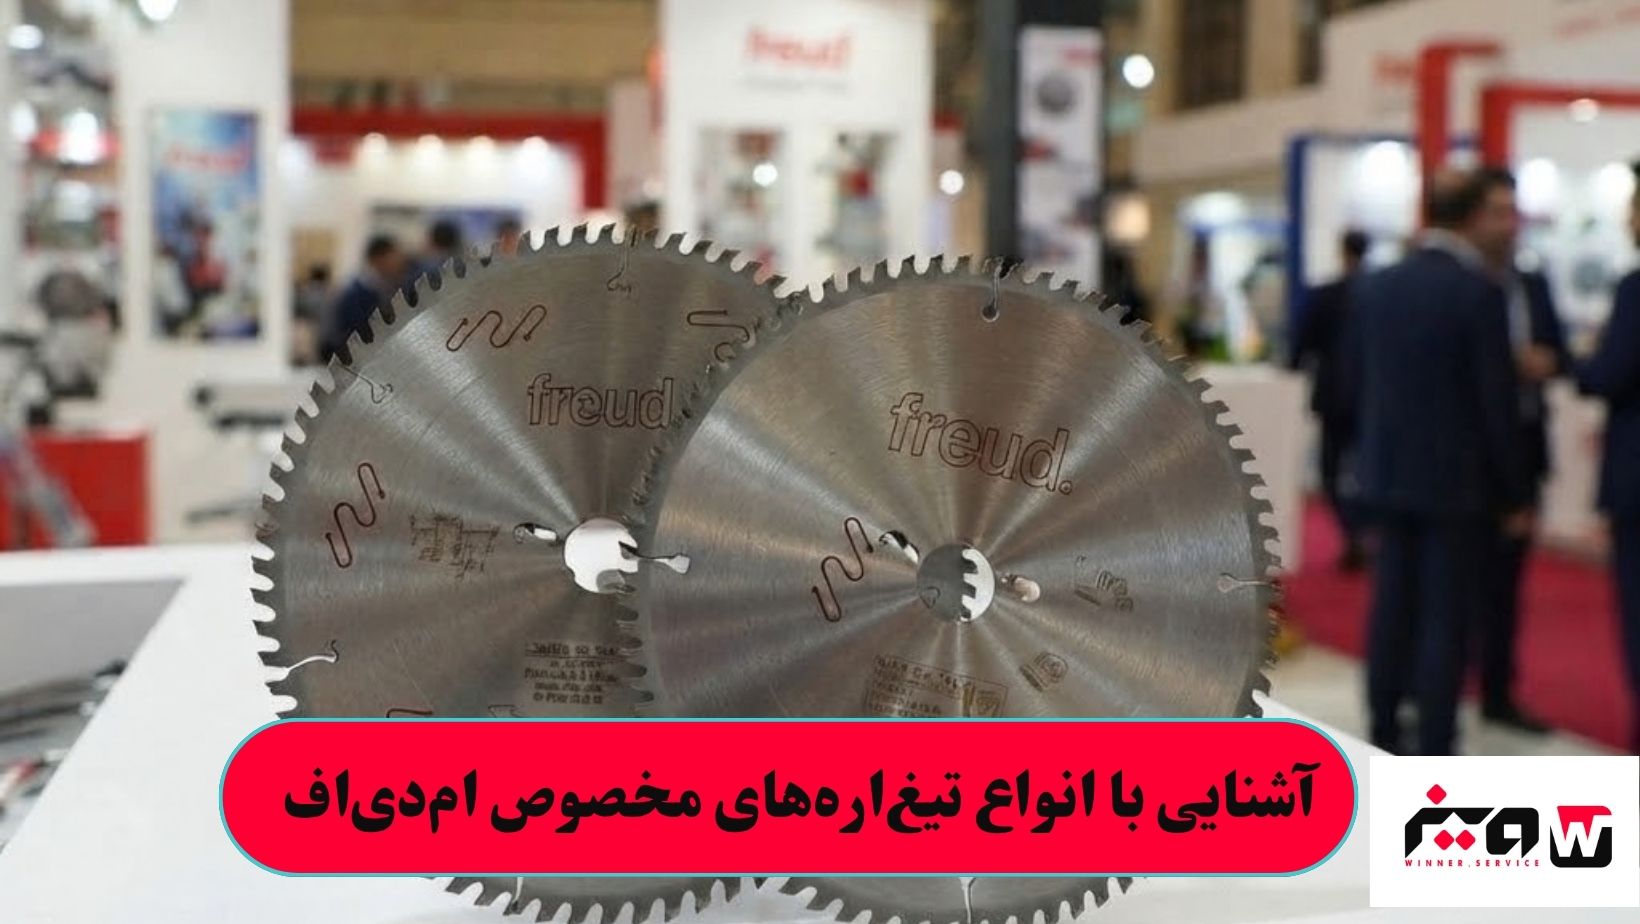
اهمیت انتخاب تیغاره تخصصی در برش بهینه صفحات امدیاف و ملامینه
صنعت چوب و ماشینآلات وابسته به آن همواره نیازمند دقت، ظرافت و شناخت دقیق ابزارهای برش است تا کیفیت نهایی محصولات چوبی و کابینتها در بالاترین سطح استاندارد قرار گیرد. در فرآیند تولید و برش صفحات امدیاف، انتخاب یک تیغاره استاندارد و متناسب با جنس روکش و مغزی تخته، نقش حیاتی در کیفیت لبههای برشخورده و میزان پسماند کارگاهی دارد. تکنسینهای خط تولید و اپراتورهای ماشینآلات برش دورکن بهخوبی میدانند که هرگونه ناهماهنگی میان سرعت چرخش شفت، پیشروی قطعه کار و مشخصات فنی دندانههای تیغاره میتواند منجر به لبپر شدن روکش ملامینه، سوختن لبههای برش و افزایش استهلاک موتور دستگاه شود.
بررسی عمیق رفتار مکانیکی صفحات امدیاف آشکار میسازد که این متریال ترکیبی از الیاف فشرده چوب و رزینهای سخت فشردهشده است که فشاری دائمی بر لبههای برنده الماسههای تیغ وارد میکند. به همین دلیل، شناخت ساختار درونی تیغاره و تطابق آن با نیازهای فنی کارگاه، پایهگذار یک فرآیند تولید بینقص و صنعتی است. متخصصان فنی با تکیه بر دانش روز و ارزیابی دقیق پارامترهای حرارتی و اصطکاکی در حین برادهبرداری، همواره به دنبال بهینهسازی زوایای برش و انتخاب دقیقترین تجهیزات هستند تا کمترین میزان سایش و بالاترین کیفیت سطح مقطع ایجاد شود.
ساختار متالورژیکی و آلیاژهای به کار رفته در بدنههای فولادی تیغارههای برش
بدنه اصلی یک تیغاره استاندارد از ورقهای فولادی آلیاژی باکیفیت بالا ساخته میشود که تحت عملیات حرارتی دقیق قرار گرفتهاند تا مقاومت لازم در برابر نیروهای گریز از مرکز و تنشهای مکانیکی شدید را داشته باشند. سختی بدنه فولادی باید به گونهای باشد که در دورهای بالای موتور دچار تاببرداشتگی یا تغییر شکل هندسی نشود، چرا که کوچکترین لرزش شعاعی یا محوری در سرعتهای چند هزار دور در دقیقه میتواند خطوط ناهمواری روی سطح کار ایجاد کند. این پایداری مکانیکی نیازمند فرآیندهای پیشرفته تست تعادل دینامیکی در کارخانه سازنده است تا مرکز ثقل تیغ کاملاً متوازن بماند.
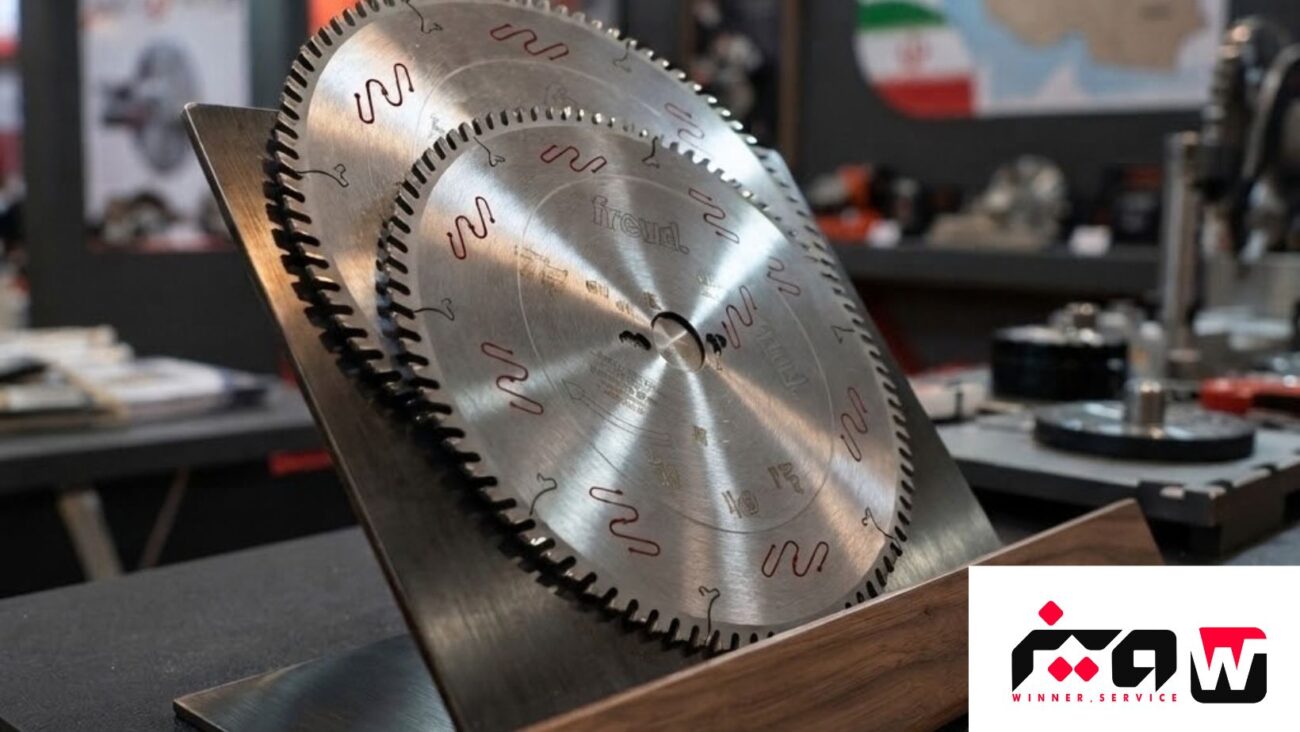
بر روی این بدنههای فولادی مستحکم، دندانههایی از جنس کاربید تنگستن جوش داده میشوند که وظیفه اصلی برش مواد سخت را بر عهده دارند. کیفیت این الماسهها ارتباط مستقیمی با طول عمر ابزار و تعداد دفعات قابلیت تیزکاری مجدد دارد. استفاده از ترکیبهای نوین پودر تنگستن و کبالت تحت پرس ایزواستاتیک گرم، ساختاری متراکم و عاری از حباب ایجاد میکند که در برابر سایش ناشی از ذرات فشرده امدیاف و چسبهای صنعتی مقاومت فوقالعادهای از خود نشان میدهد و از کند شدن زودرس لبههای برنده جلوگیری مینماید.
بررسی تخصصی هندسه دندانهها و تکنولوژی سنگزنی تیغهای مدرن
هندسه دندانههای تیغاره بر اساس نوع کاربرد و متریال هدف به شکلهای مختلفی مهندسی میشوند که متداولترین آنها در برش امدیاف، هندسه دندانه تخت و ذوزنقهای متناوب یا همان سیستم تیسیجی است. در این ساختار، یک دندانه ذوزنقهای با لبههای پخخورده وظیفه برش اولیه و شکافتن لایههای سخت ملامینه را بر عهده دارد و دندانه بعدی به صورت تخت، کف شیار برش را صاف و یکدست میکند. این تقسیم کار هوشمندانه مانع از اعمال فشار بیش از حد به نقاط خاصی از تیغ شده و از لبپر شدن روکشهای حساس جلوگیری میکند.
علاوه بر شکل دندانهها، زوایای زاویه حمله و زاویه آزاد تیغ نیز با دقت میکرومتری طراحی میشوند تا برادهها به راحتی از محل برش خارج شده و تجمع حرارت به حداقل برسد. زاویه حمله مثبت یا منفی بستگی به نوع ماشین و نحوه قرارگیری قطعه کار دارد و تنظیم دقیق آن موجب کاهش توان مصرفی الکتروموتور و افزایش راندمان برشکاری میگردد. تکنسینهای ماشینآلات برش با بررسی دقیق زوایای سایش، زمان مناسب برای تیزکاری مجدد با دستگاههای CNC را تشخیص میدهند تا کارایی ابزار حفظ شود.
نقش کلیدی تیغهای خطزن در جلوگیری از لبپر شدن روکش ملامینه
کیفیت برش صفحات روکشدار در بخش زیرین کار همواره یکی از چالشهای اصلی اپراتورهای ماشینهای دورکن بوده است که برای غلبه بر این مشکل، استفاده از تیغهای خطزن به یک ضرورت فنی تبدیل شده است. تیغ خطزن با قطر کوچکتر و چرخش در جهت مخالف یا موافق تیغ اصلی، شیار بسیار نازکی در زیر صفحه امدیاف ایجاد میکند قبل از اینکه تیغ اصلی به آن نقطه برسد. این عمل مکانیکی دقیق باعث میشود که الیاف روکش تحت فشار تیغ اصلی قرار نگرفته و هیچگونه شکستگی یا لبپر شدن در لبههای زیرین قطعه کار مشاهده نشود.
سیستم تنظیم خطزن نیازمند دقت مکانیکی بالایی است و باید همراستا با محور تیغ اصلی تنظیم شود تا عرض شیار ایجاد شده دقیقاً با ضخامت برش تیغ اصلی مطابقت داشته باشد. هرگونه انحراف میکرومتری در تنظیمات افقی یا عمودی خطزن میتواند کیفیت نهایی لبه کار را تحت تأثیر قرار دهد. به همین دلیل، بررسی مکانیزمهای تنظیم و استفاده از پینهای دقیق در فلانج دستگاه برای تثبیت این تیغها از اهمیت ویژهای در سرویس و نگهداری ماشینآلات برخوردار است.
پارامترهای فنی و سینماتیک دستگاه در میزان کیفیت برش تیغاره
عملکرد بینقص یک تیغاره حرفهای تنها به ساختار خود ابزار وابسته نیست، بلکه تنظیمات سینماتیک و مکانیکی دستگاه دورکن یا پانلبر نقش تعیینکنندهای در خروجی کار دارد. سرعت خطی نوک دندانه تیغ که از حاصلضرب محیط تیغ در دور موتور به دست میآید، باید در محدودههای استاندارد صنعتی تنظیم شود تا برادهها به صورت ایدهآل تراشیده شوند و از سوختگی چوب به دلیل اصطکاک بالا جلوگیری شود. همچنین سرعت پیشروی دستی یا اتوماتیک قطعه کار باید متناسب با توان موتور و تعداد دندانههای تیغ انتخاب گردد.
سیستم انتقال قدرت، تسمهها، پولیها و فلانجهای نگهدارنده تیغ نیز باید از نظر عدم وجود لنگی بررسی شوند. فلانجهای معیوب یا کثیف میتوانند تیغاره را در وضعیت ناپایداری قرار دهند که نتیجه آن ایجاد لرزشهای هارمونیک و کاهش کیفیت سطح برش خواهد بود. بررسی دورهای تلورانسهای مکانیکی شفت و بلبرینگهای هوزینگ موتور توسط تکنسینهای فنی، ضامن ثبات عملکرد ابزار برش در طول شیفتهای کاری فشرده صنعتی است.
تکنولوژیهای کاهش لرزش و کنترل حرارت در تیغارههای پیشرفته دورکن
در فرآیندهای صنعتی سنگین، تجمع حرارت ناشی از اصطکاک میتواند باعث انبساط حرارتی بدنه فولادی تیغاره شده و دقت ابعادی برش را به شدت کاهش دهد. سازندگان پیشرفته ابزار برش برای حل این مشکل، شیارهای انبساطی خاصی به صورت لیزری روی بدنه تیغ تعبیه میکنند که با پر شدن از مواد رزینی خاص، امواج صوتی و ارتعاشات مکانیکی را جذب کرده و از انتقال تنش به دندانهها جلوگیری میکنند. این طراحی نوین باعث کارکرد بسیار نرمتر و کمصداتر تیغ در سرعتهای بالا میشود.
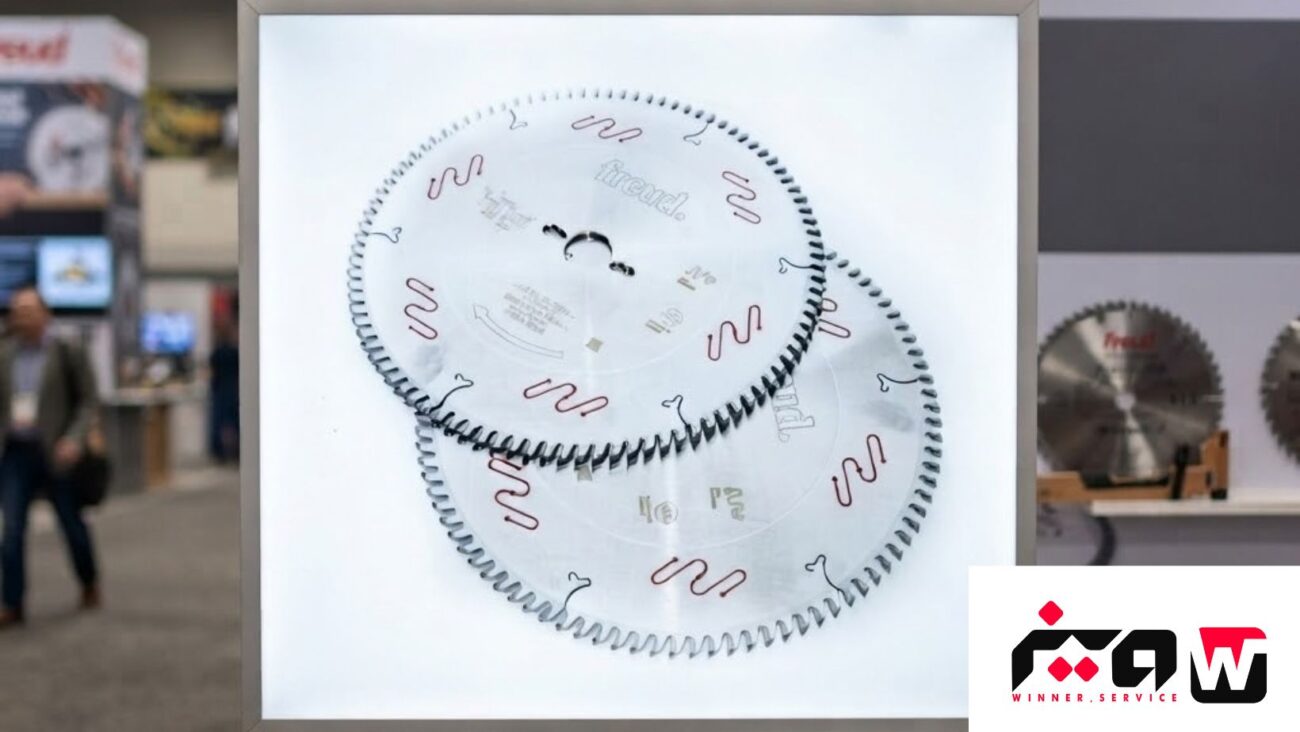
علاوه بر تکنولوژیهای کاهش ارتعاش، استفاده از تجهیزات جانبی باکیفیت در کنار ابزارهای برش، کیفیت نهایی قطعه کار را به بالاترین حد میرساند. برای نمونه، در پروژههایی که نیاز به پرداخت نهایی بینقص و آمادهسازی لبهها برای لبهچسبانی است، استفاده از ابزارهای جانبی استاندارد مانند تیغ لیسه پایون تأثیر بسزایی در ارتقای کیفیت سطحی و حذف خطوط ریز باقیمانده از فرآیند برادهبرداری دارد و محصولی کاملاً صیقلی ارائه میدهد.
راهکارهای جامع نگهداری پیشگیرانه و افزایش طول عمر ابزار برش
پیادهسازی یک برنامه منظم نگهداری پیشگیرانه برای تیغارههای صنعتی، هزینههای جاری کارگاه را به طور چشمگیری کاهش داده و از توقفهای ناخواسته خط تولید جلوگیری میکند. رسوب بقایای چسب و رزین امدیاف روی بدنه و دندانههای تیغ میتواند ضریب اصطکاک را افزایش داده و باعث داغ شدن بیش از حد ابزار شود؛ بنابراین پاکسازی دورهای تیغ با محلولهای حلال استاندارد و برسهای مخصوص باید به عنوان یک دستورالعمل ثابت در پایان شیفتهای کاری اجرا شود. همچنین بازرسی چشمی الماسهها از نظر پریدگی یا ترکخوردگی پیش از هر بار نصب روی دستگاه امری ضروری است.
هنگام نیاز به تعویض کلی ابزار یا تجهیز کارگاه به محصولات جایگزین باکیفیت، انتخاب برندهای معتبر جهانی که استانداردهای دقیق تلورانس و تعادل دینامیکی را رعایت میکنند، سرمایهگذاری مطمئنی برای صاحبان صنایع چوب محسوب میشود. استفاده از گزینههایی نظیر تیغ 3096 وارداتی ام دی اف CMT به دلیل مهندسی دقیق دندانهها و دوام بالای متریال، پایداری فوقالعادهای در برشهای طولانیمدت صنعتی ایجاد کرده و نیاز به تیزکاریهای مکرر را به حداقل میرساند که این امر بهرهوری کلی خط تولید را به شکل قابل توجهی بهبود میبخشد.


