


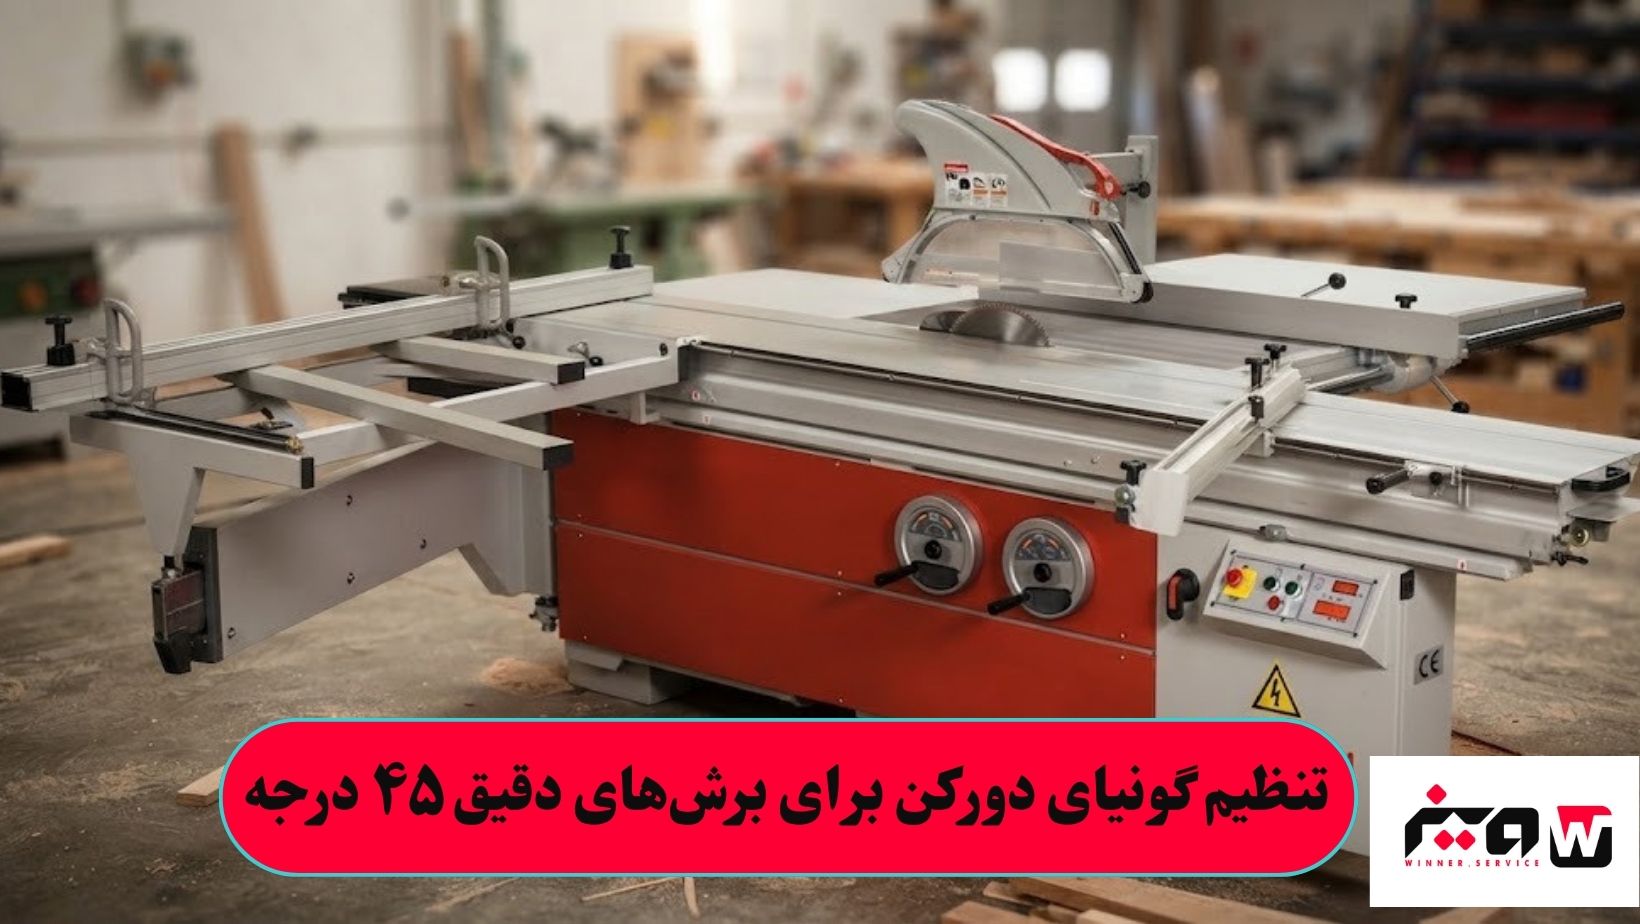
اهمیت تنظیمات زاویهای در صنایع چوب
تنظیم دقیق دستگاه دورکن یکی از حیاتیترین مهارتها در صنایع چوب، نجاری مدرن و ساخت مبلمان است؛ چرا که کیفیت مونتاژ، گونیا بودن بدنه کابینت و زیبایی محصول نهایی مستقیماً به دقت برشهای زاویهدار وابسته است. در میان تمام برشهای زاویهدار، برش ۴۵ درجه یا اصطلاحاً فارسیبر کردن لبهها، بیشترین حساسیت و پیچیدگی را دارد. اگر گونیای دستگاه دورکن حتی به اندازه کسری از درجه یا یکدهم میلیمتر انحراف داشته باشد، در زمان مونتاژ قطعات، درزهای بازی ایجاد میشود که کیفیت کار را کاملاً زیر سوال میبرد. برای دستیابی به برشهای بینقص، شناخت مکانیزم حرکتی گونیا، تسلط بر نحوه زاویهدادن به تیغ اره اصلی و خطزن، و رعایت اصول تنظیمات مکانیکی از اهمیت ویژهای برخوردار است.
آمادهسازی اولیه و نکات ایمنی قبل از تنظیمات
برای شروع فرآیند تنظیم گونیا جهت برشهای ۴۵ درجه، پیش از هر اقدامی باید ایمنی دستگاه را کاملاً رعایت کرده و برق اصلی را قطع کنید. دستگاه دورکن دارای یک گونیای پشت اره یا همان گونیای بزرگ عرضی و یک گونیای روی میز متحرک (کشویی) است. در برشهای ۴۵ درجه معمولاً از گونیای روی میز متحرک همراه با زاویهدادن به محور تیغ اره استفاده میشود یا در برخی برشهای خاص، خود گونیا در زاویه مشخص ثابت میگردد. ساختار مکانیکی مکانیزم چرخش اره بر اساس یک بازوی نیمدایرهای یا ریل هلالی شکل است که موتور و شفت اصلی روی آن سوار شدهاند. این بازو توسط فلکه دستی یا گیربکس چرخانده میشود و گونیای پشت اره نیز باید متناسب با این زاویه به دقت کالیبره شود تا قطعه کار در زمان پیشروی به سمت تیغه، دچار انحراف یا پیچش نشود.
بررسی خطاهای رایج در درجهبندیهای کارخانهای
یکی از رایجترین اشتباهات در کارگاههای نجاری این است که تکنسینها برای تنظیم زاویه ۴۵ درجه صرفاً به درجهبندی چاپشده یا دیجیتال روی بدنه دستگاه اکتفا میکنند. درجهبندیهای کارخانهای ممکن است بر اثر ارتعاشات مداوم موتورهای قدرتمند، ضربات ناشی از بارگذاری ورقهای سنگین MDF یا فرسودگی پینهای راهنما دچار خطا شوند. برای کالیبراسیون دقیق، باید از گونیای موزی شکل مهندسی یا شابلونهای دقیق فلزی و ابزارهای سنجش زاویه استفاده کرد. تیغ اره اصلی باید دقیقاً روی عدد ۴۵.۰۰ درجه قفل شود. برای این کار، پس از چرخاندن فلکه زاویه و رسیدن به نزدیکی ۴۵ درجه، با استفاده از آچار مخصوص، پیچهای مهارکننده محور موتور را سفت کنید تا در اثر لرزش حین برش، زاویه اره تغییر نکند. همچنین بررسی لقی در بوشها و یاتاقانهای بازوی زاویهدهنده بسیار حیاتی است؛ اگر در محور چرخش اره لقی وجود داشته باشد، فشار ورق MDF به محض برخورد با دندانههای الماسه، زاویه تیغه را چند صدم درجه منحرف میکند.
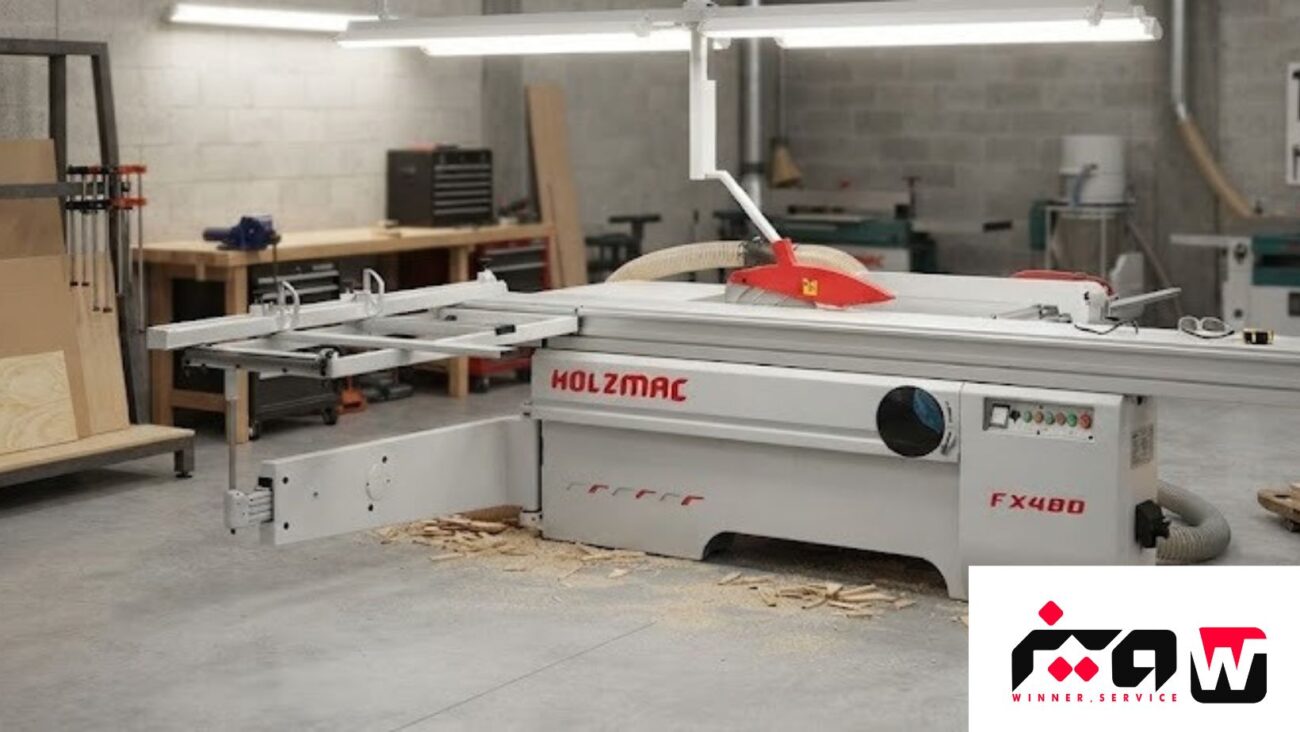
تنظیمات تخصصی تیغ اره خطزن در حالت زاویهدار
موضوع بسیار مهم دیگری که در برشهای ۴۵ درجه باید به آن توجه ویژه داشت، همراستایی و تنظیم تیغ اره خطزن (Scoring Saw) با تیغ اره اصلی است. تیغ اره خطزن وظیفه دارد پیش از ورود تیغ اره اصلی، لایه نازکی از روکش ملامینه یا رنگ رویه MDF را برش دهد تا از لبپریدگی و پاره شدن لبه کار جلوگیری شود. زمانی که تیغ اره اصلی در زاویه ۴۵ درجه قرار میگیرد، هندسه برخورد تیغ خطزن با ورق نیز تغییر میکند. فاصله عرضی و عمق نفوذ تیغ خطزن باید به گونهای تنظیم شود که شیار ایجادشده توسط آن دقیقا در راستای لبه برشخورده تیغ اصلی قرار گیرد. اگر تنظیمات خطزن در حالت زاویهدار دقیق نباشد، لبههای قطعه کار پس از برش دچار لبپریدگی یا پلیسهدار شدن میشوند که اصلاح آنها نیازمند سمبادهکاری اضافی و تلف شدن وقت است.
نحوه تنظیم دقیق گونیای روی میز متحرک (کشویی)
پس از تنظیم زاویه تیغ اره، نوبت به تنظیم گونیای روی میز متحرک و بازویی آن میرسد. برای این کار باید از روش مثلثبندی یا قانون سه، چهار، پنج یا استفاده از گونیای موزی دقیق استفاده کنید. قطعه کار آزمایشی را با زاویه ۴۵ درجه برش دهید و دو تکه برشخورده را به هم بچسبانید. اگر در محل اتصال، درز بازی در سمت داخلی یا خارجی ایجاد شد، نشاندهنده خطای زاویه گونیا یا خطای انحراف تیغ اره است. اگر فاصله درز در قسمت بالای کار باز باشد، یعنی زاویه برش کمتر از ۴۵ درجه (مثلا ۴۴.۵ درجه) است و اگر در پایین کار باز باشد، زاویه بیشتر از حد استاندارد است. با استفاده از پیچهای تنظیم میکرومتری روی گونیای میز متحرک، میتوان گونیا را به میزان بسیار ناچیزی جابجا کرد تا در تست بعدی، اتصال کاملاً گونیا و بدون درز حاصل شود. همچنین ریل میز متحرک باید از نظر موازی بودن با صفحه تیغ اره بررسی شود؛ اگر میز متحرک در انتهای مسیر حرکت خود به تیغه نزدیکتر یا دورتر شود، برش نهایی در طول کار دچار موج و خطا خواهد شد.
نقش قطعات الکتریکی و مدار فرمان در پایداری دستگاه
سیستمهای الکتریکی و ایمنی دستگاه دورکن نیز نقش مستقیم در پایداری تنظیمات دارند. در بسیاری از ماشینآلات صنایع چوب مدرن، از قطعات حساسی مانند میکروسوئیچ برای محدود کردن کورس حرکتی، کنترل موقعیت گاردها و اطمینان از بسته بودن در پوششهای حفاظتی پیش از استارت موتور استفاده میشود. خرابی، جابجایی یا نفوذ برادههای چوب درون بدنه میکروسوئیچ لبه چسبان یا بخشهای کنترلی دورکن میتواند باعث اختلال در عملکرد مدارهای فرمان، قطع ناگهانی جریان برق یا عدم ثبت دقیق پوزیشنهای مکانیکی شود. تمیز کردن مرتب این قطعات الکتریکی و بررسی سلامت سیمکشیها از بروز توقفهای ناخواسته در خط تولید جلوگیری میکند.
چکلیست نگهداری پیشگیرانه (PM) برای حفظ دقت برش
برای حفظ دقت برشهای ۴۵ درجه و افزایش طول عمر قطعات مکانیکی و حرکتی دستگاه دورکن، پیادهسازی یک برنامه منظم نگهداری پیشگیرانه (PM) ضروری است که شامل موارد زیر میشود:
پاکسازی روزانه ریلهای حرکتی میز متحرک و زدودن شیره چوب و برادهها از روی مکانیزم هلالی زاویهدهنده تیغ اره.
روغنکاری و گریسکاری دورهای پیچها و مهارکنندههای مکانیکی زاویه با استفاده از گریسهای نسوز استاندارد.
بررسی و سفت کردن پیچهای اتصالات موتور، فلانچها و تیغ ارهها جهت جلوگیری از ارتعاشات مخرب حین برش ورقهای ضخیم.
بازرسی چشمی و تست عملکرد قطعات الکتریکی، کلیدها و میکروسوئیچهای ایمنی دستگاه برای اطمینان از قطع و وصل صحیح مدارهای فرمان.
تمیز کردن و کنترل وضعیت تیغههای الماسه اصلی و خطزن و تعویض یا تیز کردن بهموقع آنها جهت جلوگیری از اعمال فشار مضاعف به موتور و گونیا.


