


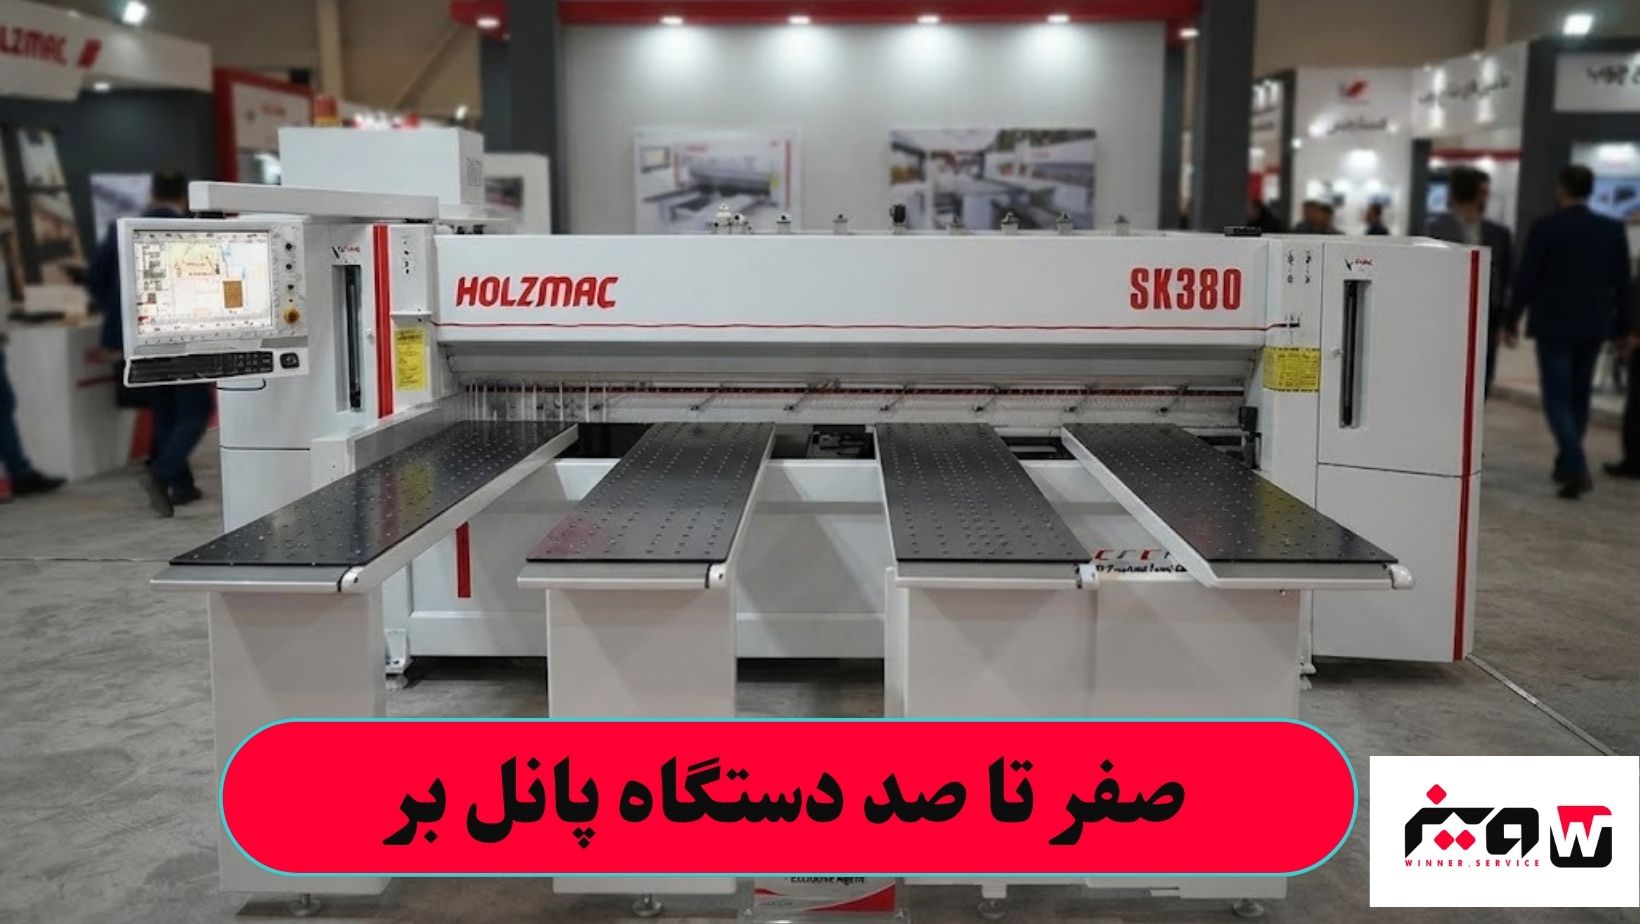
انقلاب در برش ورقهای چوبی و امدیاف در صنعت مدرن
صنعت چوب و نجاری در سالهای اخیر دستخوش تحولات عظیمی شده است. دیگر نمیتوان با روشهای سنتی و ارههای دستی یا حتی دورکنهای معمولی، پاسخگوی حجم بالای سفارشها، دقتهای میکرومتری و نیازمندیهای بازار مدرن کابینت و دکوراسیون داخلی بود. در کارگاهها و کارخانجات پیشرفته، دقت برش مستقیماً بر کیفیت مونتاژ، کاهش پرتی متریال و در نهایت سودآوری مجموعه تأثیر میگذارد. به همین دلیل، دستگاه پانلبر به عنوان یکی از استراتژیکترین و حیاتیترین تجهیزات خط تولید شناخته میشود. زمانی که صحبت از برش ورقهای بزرگ امدیاف، نئوپان، هایگلاس یا چوب طبیعی به میان میآید، دستگاه پانلبر افقی یا عمودی به عنوان قلب تپنده خط ماشینآلات عمل میکند. این دستگاه با مکانیزمهای پیشرفته خود، توانایی برش چند ورق روی هم (پشتهبر) را با تلرانس خطای نزدیک به صفر فراهم میکند. در این مقاله جامع، تخصصی و تشریحی، تمامی ابعاد فنی، مکانیکی، الکترونیکی و کاربردی پانلبر را از صفر تا صد واکاوی میکنیم تا تکنسینها، نجاران و مدیران تولید با دیدی کاملاً مهندسی به سراغ انتخاب، بهرهبرداری و نگهداری این غولهای صنعتی بروند.
تحلیل ساختار مکانیکی و مهندسی اجزای اصلی پانلبر
برای درک عمیق نحوه عملکرد یک دستگاه پانلبر، باید به سراغ کالبدشکافی اجزای مکانیکی و شاسی آن برویم. پایداری و صلبیت بدنه، اولین و مهمترین فاکتور در یک پانلبر حرفهای است. شاسی این ماشینآلات معمولاً از پروفیلهای فولادی سنگین با ضخامت بالا ساخته میشود که تحت تنشزدایی حرارتی قرار گرفتهاند تا در برابر لرزشهای ناشی از سرعت بالای موتورها و حرکت ارّهها کمترین انعطافی از خود نشان ندهند. سیستم حرکتی کالسکه اره (Saw Carriage) بر روی ریلهای خطی دقیق و بلوکهای حرکتی باربر سوار است. این مکانیزم تضمین میکند که اره اصلی و اره خطزن در یک خط کاملاً مستقیم و بدون کوچکترین انحراف عرضی حرکت کنند.
موتورهای محرک ارهها معمولاً به صورت اینورتردار طراحی میشوند تا سرعت چرخش تیغه بر حسب نوع متریال (امدیاف خام، روکشدار ملامینه یا چوب سخت) قابل تنظیم باشد. حضور اره خطزن (Scoring Saw) در کنار اره اصلی، کلید اصلی یک برش بدون لبپریدگی است. اره خطزن با چرخش در خلاف جهت و با سرعتی بالاتر یا متناسب، لایه نازک زیرین یا روکار ورق را پیشبرش میدهد تا تیغه اصلی بدون آسیب رساندن به لبههای روکش، از میان متریال عبور کند. سیستم گیرههای پنوماتیک یا هیدرولیک نیز وظیفه تثبیت ورقها را روی میز کار به عهده دارند. این گیرهها با فشار تنظیمشده، پشته ورقها را محکم نگه میدارند تا در لحظه برخورد تیغه، هیچگونه جابجایی یا ارتعاشی رخ ندهد. میزهای جلو و اطراف دستگاه مجهز به بالشتکهای هوایی (Air Tables) هستند؛ فناوری هوشمندانهای که با دمیدن هوا از منافذ سطح میز، اصطکاک را به صفر میرساند تا اپراتور بتواند ورقهای سنگین امدیاف را به راحتی و بدون خشافتادن روی میز جابجا کند.
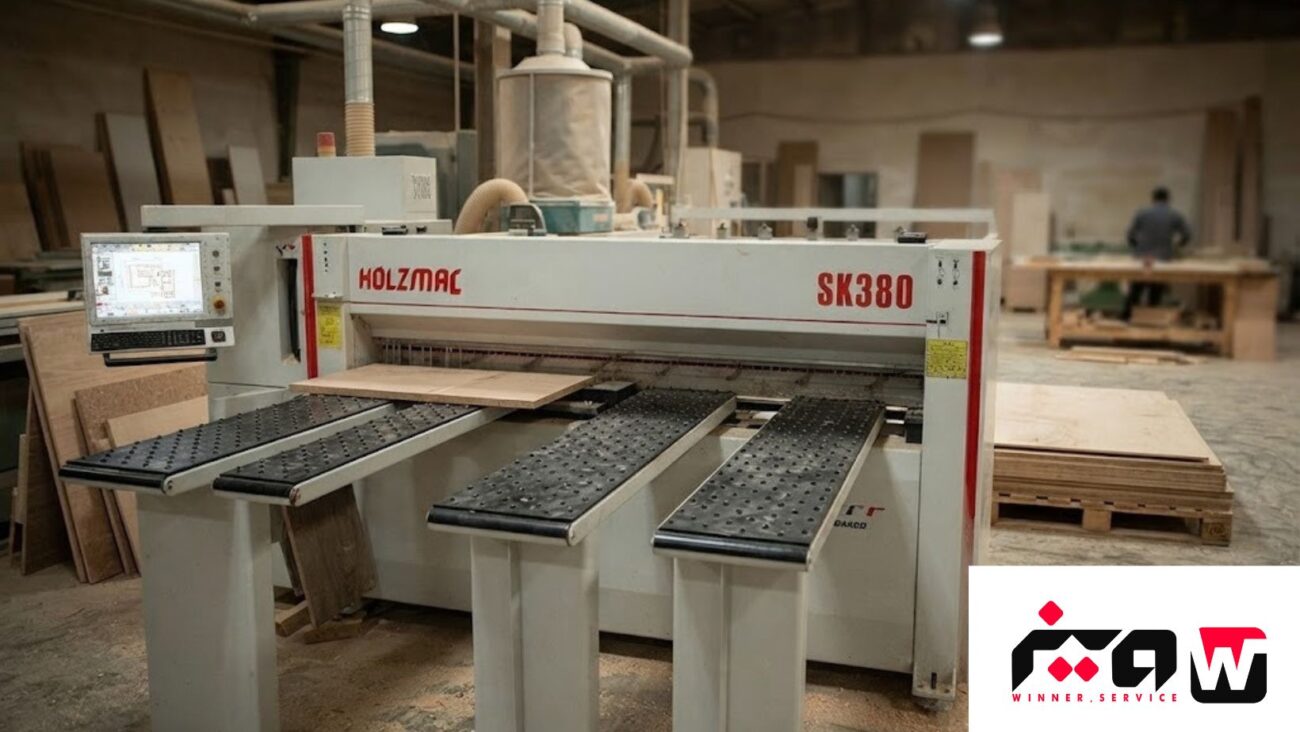
سیستمهای کنترلی، الکترونیک صنعتی و اتوماسیون در پانلبر
پیشرفت فناوری در صنعت ماشینآلات نجاری، پانلبرهای دستی و مکانیکی را به سیستمهای کاملاً اتوماتیک CNC تبدیل کرده است. در قلب سیستمهای مدرن، یک واحد پردازشگر صنعتی (PLC یا کنترلر اختصاصی CNC) قرار دارد که تمامی فرمانهای حرکتی، زاویهای و ابعادی را مدیریت میکند. اپراتور از طریق پنل لمسی (HMI) یا نرمافزارهای بهینهسازی برش، ابعاد قطعه کار را وارد میکند. موتورهای سروو (Servo Motors) و استپر موتورهای پیشرفته با دقت بسیار بالا، گونیا و گیرهها را به محل دقیق برش هدایت میکنند. این اتوماسیون نهتنها خطای انسانی در اندازهگیری را به صفر میرساند، بلکه نقش مهمی در کاهش پرت متریال ایفا میکند.
تابلو برق دستگاه شامل درایورهای موتور، کنتاکتورها، کلیدهای حرارتی و تجهیزات حفاظتی است. از آنجا که جریانهای استارت موتورهای قدرتمند اره اصلی بالاست، تجهیزات الکتریکی باید با بالاترین استانداردهای ایمنی نصب شوند. در این میان، بخشهای کنترلی دستی و کلیدهای قطع اضطراری نقش حیاتی در حفظ ایمنی اپراتور دارند. به عنوان مثال، در بخشهایی از مدار فرمان و سیستمهای قطع و وصل اضطراری، قطعات الکترومکانیکی خاصی مانند کلید صفر و یک دورکن یا کلیدهای دو حالته صنعتی به کار میروند که قطع سریع جریان برق را در مواقع بروز گیر کردن تیغه یا خطر تضمین میکنند. این کلیدها باید از نوع مرغوب صنعتی انتخاب شوند تا در برابر کارکرد مداوم و نوسانات جریان دچار افت کیفیت نشوند. همچنین سیستمهای حفاظتی نرمافزاری و سختافزاری نظیر سنسورهای محدودکننده کورس حرکت (Limit Switches) مانع از برخورد کالسکه اره به بدنه شاسی میشوند و ایمنی تجهیزات را تضمین میکنند.
مکانیزمهای دقیق برش و تکنیکهای بهینهسازی پشتهبر
یکی از بزرگترین مزیتهای استفاده از پانلبر، قابلیت پشتهبر یا برش همزمان چند ورق روی یکدیگر است. این ویژگی ظرفیت تولید کارگاه را به شدت افزایش میدهد، اما نیازمند رعایت دقیق پارامترهای فنی است. ارتفاع پشته ورقها نباید از حد مجاز تعیینشده توسط سازنده دستگاه (معمولاً بین ۸۰ تا ۱۲۰ میلیمتر بسته به قدرت موتور و قطر تیغه) تجاوز کند. اگر ارتفاع پشته بیش از حد باشد، تیغه اره تحت فشار جانبی قرار گرفته، منحرف میشود و کیفیت برش لبهها افت میکند و خطوط اره روی لبه امدیاف باقی میماند.
تنظیم دقیق بیرونزدگی تیغه اره اصلی از سطح ورق نیز یک هنر مهندسی است. تیغه اره نباید بیش از حد از بالای پشته ورق بیرون بزند؛ قاعده استاندارد این است که نوک دندانههای تیغه حدود ۱۰ الی ۱۵ میلیمتر بالاتر از سطح رویی آخرین ورق قرار گیرند. این زاویه ورود بهینهتری را فراهم کرده و از لبپریدگی روکش جلوگیری میکند. انتخاب تیغه اره مناسب با تعداد دندانهها (TPI) و هندسه دندانه (مانند دندانههای تخت و ذوزنقهای متناوب یا ATB) بر اساس نوع متریال امدیاف، هایگلاس یا چوب طبیعی بسیار حیاتی است. تیغههای با تعداد دندانه بالا برای کارهای با روکش حساس و تیغههای با دندانههای کمتر برای برشهای سرعتی و ضخیم به کار میروند. سرعت تغذیه کالسکه اره (Feed Rate) نیز باید متناسب با دانسیته ورق و ضخامت پشته تنظیم شود؛ سرعت بیش از حد باعث شکستن دندانههای الماسه و سرعت خیلی کم باعث سوختن لبههای برش و ایجاد دود میشود.
چالشهای رایج در بهرهبرداری و عیبیابی تخصصی مشکلات پانلبر
حتی باکیفیتترین و پیشرفتهترین پانلبرهای صنعتی نیز ممکن است پس از ماهها کارکرد مداوم با چالشها و اشکالات عملکردی روبهرو شوند. شناخت این عیوب و ریشهیابی آنها به دست تکنسینهای کارگاه، از توقفهای طولانی خط تولید جلوگیری میکند. یکی از رایجترین مشکلات، لبپریدگی روکش امدیاف در لبه بالایی یا پایینی ورق است. اگر لبپریدگی در پایین ورق مشاهده شود، نشانه تنظیم نبودن یا کند شدن اره خطزن است؛ اره خطزن باید دقیقاً در راستای اره اصلی و با همراستایی جانبی میکرومتری (معمولاً با تلرانس کمتر از یک دهم میلیمتر) تنظیم شود. اگر لبپریدگی در بالای ورق باشد، کند بودن تیغه اصلی، لرزش کالسکه یا ارتفاع نامناسب تیغهها مقصر اصلی است.
مشکل دیگر، انحراف خط برش و گونیا نبودن قطعات خروجی است. این عیب معمولاً ناشی از ضربه خوردن به گونیای متحرک، تنش در سیستم جکهای پنوماتیک گیره یا تنظیم نبودن موازی بودن حرکت کالسکه اره نسبت به خط مرجع میز است. تکنسین باید با استفاده از ساعت اندازهگیری (Dial Indicator) گونیای دستگاه و راسته ریلها را کالیبره کند. گاهی اوقات اپراتورها از لرزشهای غیرمتعارف یا سر و صدای بلبرینگها در حین کار شکایت میکنند؛ این نشانه خرابی بلبرینگهای شفت موتور یا فرسودگی بلوکهای حرکتی روی ریلهای خطی است که باید به سرعت گریسکاری یا تعویض شوند. در برخی موارد، گیر کردن ورقها یا عدم حرکت روان آنها روی میز نیز به دلیل کثیف شدن منافذ بالشتکهای هوا یا افت فشار پمپ باد مرکزی کارگاه رخ میدهد که نیازمند بازبینی رگولاتورها و پاکسازی مسیرهای هوایی است.
برنامهریزی و چکلیست جامع نگهداری پیشگیرانه پانلبر
برای حفظ طول عمر مفید دستگاه پانلبر، کاهش هزینههای گزاف تعمیرات و تضمین کیفیت پایدار برش، اجرای دقیق برنامههای نگهداری پیشگیرانه یک ضرورت مطلق است. پانلبر یک ماشین دقیق است و گرد و غبار امدیاف و تراشههای چوب، بزرگترین دشمن قطعات مکانیکی و الکترونیکی آن محسوب میشوند. ایجاد یک چکلیست روزانه، هفتگی و ماهانه به تیم فنی کمک میکند تا از بروز خرابیهای ناگهانی جلوگیری کنند.
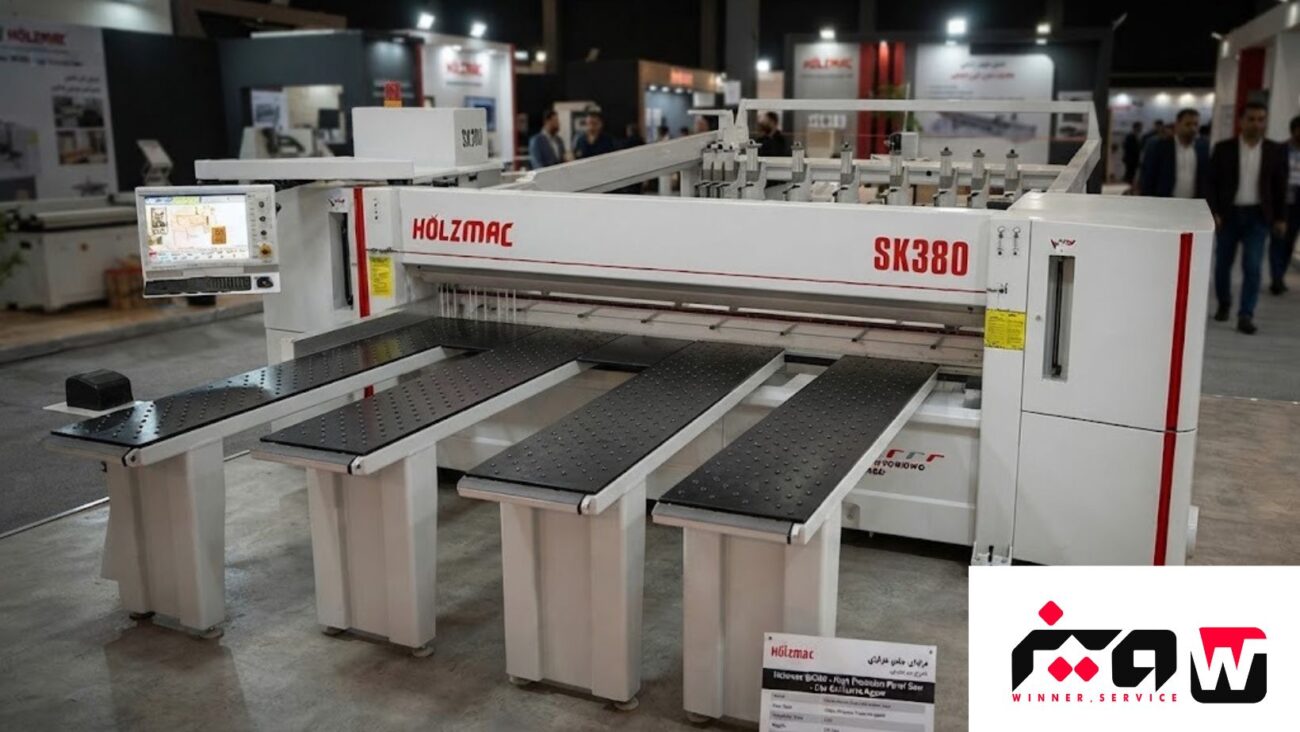
در چکلیست روزانه، پاکسازی کامل بستر دستگاه، میزهای هوایی و محفظه زیر کالسکه اره از گرد و غبار با استفاده از مکندههای صنعتی یا هوای فشرده الزامی است. بررسی سلامت و تمیزی تیغههای اره اصلی و خطزن و اطمینان از عدم چسبندگی رزین و چسب بر روی دندانهها باید قبل از شروع شیفت کاری انجام شود. در پایان شیفت نیز باید فشار باد سیستم پنوماتیک و رطوبتگیر تصفیه هوا بررسی شود تا آب وارد جکها و شیرهای برقی نشود.
چکلیست هفتگی شامل بررسی و روانکاری ریلهای راهنما، بالسکروها و شفتهای حرکتی با گریس یا روغنهای استاندارد توصیه شده توسط سازنده است. همچنین بازدید اتصالات الکتریکی تابلو برق و اطمینان از محکم بودن ترمینالها اهمیت بالایی دارد. در این بخش، بررسی سلامت مکانیکی و ظاهری قطعات کنترلی پرکاربرد نظیر شاسیها و کلیدهای قطع و وصل، از جمله اجزایی که وظیفهای مشابه با قطعاتی چون کلید صفر و یک دورکن یا کلیدهای محافظ بار دارند، باید در دستور کار قرار گیرد تا از عدم وجود آثار جرقه یا شل شدگی سیمکشی اطمینان حاصل شود.
چکلیست ماهانه و فصلی به بررسیهای عمیقتر مهندسی اختصاص دارد. در این بازهها باید کالیبراسیون کامل گونیاها با گونیای ۹۰ درجه دیجیتال انجام شود، تسمههای محرک موتورها از نظر کشش و عدم ترکخوردگی تست شوند، فیلترهای هوای سیستم پنوماتیک تعویض گردند و در صورت نیاز، تیغههای اره برای تیزکاری تخصصی (الماستراشی) به مراکز مجاز ارسال شوند. رعایت این دستورالعملها، سرمایهگذاری انجام شده روی دستگاه را محافظت کرده و دقت برش را در بالاترین سطح ممکن نگه میدارد.
نقش کلیدی اتصالات جانبی، گونیاییها و قطعات مصرفی در ارتقای راندمان
راندمان یک دستگاه پانلبر تنها به موتور و بدنه آن محدود نمیشود، بلکه جزئیات کوچک مکانیکی و لوازم جانبی نقش بزرگی در راحتی کار اپراتور و دقت خروجی دارند. سیستمهای گونیایی دیجیتال و مکانیکی باید از آلیاژهای آلومینیومی سختکاری شده باشند تا در اثر ضربات احتمالی هنگام بارگذاری ورقهای سنگین، دچار تغییر فرم نشوند. همچنین بازوهای کمکی و غلتکهای کمکی که برای هدایت ورقهای بزرگ در قسمت پشت یا جلوی دستگاه تعبیه شدهاند، باید به نرمی حرکت کنند.
در بخش قطعات جانبی و تعویضی ماشینآلات برش، قطعاتی که در تماس مستقیم با اپراتور و جریانهای فرمان هستند اهمیت ویژهای دارند. برای مثال، کلیدهای انتخاب وضعیت یا قطعکنندههای فیدر و پمپها که عملکردی مشابه اقلام پرکاربرد صنعتی مانند کلید صفر و یک دورکن دارند، باید دارای استانداردهای حفاظتی بالا (IP مناسب برای محیطهای پر از گرد و غبار چوب) باشند تا از نفوذ ذرات ریز امدیاف و ایجاد اتصالی جلوگیری کنند. همچنین در بخشهای مرتبط با تنظیمات مکانیکی و فیکس کردن گونیای متحرک، استفاده از قطعات باکیفیت مانع از لقی و خطا در اندازههای برش میگردد. تکنسینهای نگهداری باید همیشه انبار کوچکی از قطعات مصرفی مانند سنسورهای مجاورتی ، تیغههای یدکی، بلبرینگهای پرکاربرد و کلیدهای قطع اضطراری را در کارگاه داشته باشند تا در صورت بروز نقص، تعویض در کوتاهترین زمان ممکن صورت گیرد.
راهنمای خرید، انتخاب و ارتقای پانلبر بر اساس نیازسنجی کارگاه
انتخاب یک دستگاه پانلبر مناسب، نیازمند تحلیل دقیق حجم تولید، فضای کارگاه، بودجه مالی و نوع متریال مصرفی است. کارگاههایی که تولید کابینت سفارشی دارند، نیازمند پانلبرهایی با نرمافزارهای بهینهسازی سریع و تغییر ابعاد آسان هستند، در حالی که کارخانجات تولید انبوه به دستگاههای تمام اتوماتیک با سیستمهای بارگذاری خودکار از پشت نیاز دارند.
هنگام خرید پانلبر باید به چند پارامتر کلیدی توجه ویژه داشت: اول، قدرت موتور اصلی که باید با حداکثر تعداد ورق و سختی متریال همخوانی داشته باشد (معمولاً موتورهای بین ۱۱ تا ۱۸ اسب بخار برای کارهای صنعتی سنگین رایج هستند). دوم، طول برش مفید دستگاه که معمولاً در مدلهای استاندارد ۳.۲ متر، ۳.۸ متر یا ۴.۳ متر عرضه میشود و باید متناسب با ابعاد استاندارد ورقهای موجود در بازار انتخاب شود. سوم، دسترسی به خدمات پس از فروش، تامین قطعات یدکی و دانش فنی اپراتوری در داخل کشور.
علاوه بر دقت در تنظیمات نرمافزاری و سیستمهای اتوماسیون پیشرفته در خطوط برش، بررسی دورهای و نگهداری از قطعات مصرفی و مکانیکی جانبی در کارگاههای نجاری اهمیت بالایی دارد؛ به طوری که گاهی سلامت و تنظیم دقیق قطعاتی مثل گوشواره دستگاه دورکن یا کنترل وضعیت پایداری اجزای الکتریکی نظیر کلید صفر و یک دورکن در کنار سیستمهای اصلی پانلبر، نقش متمایزکنندهای در کاهش خطاهای انسانی، جلوگیری از استهلاک زودرس قطعات و حفظ دقت ابعادی برشها در بلندمدت ایفا میکند.
بسیاری از مدیران تولید پس از چند سال کار با دستگاه، به فکر ارتقای بخشهای نرمافزاری یا تعویض میزهای غلتکی میافتند. در این فرآیند، هماهنگی میان سیستمهای مکانیکی جدید و تابلو برق قدیمی اهمیت دارد. استفاده از قطعات استاندارد در ارتقای سیستمهای فرمان و مدارات قدرت، تضمینکننده پایداری دستگاه در سالهای آتی خواهد بود. با انتخاب آگاهانه، سرویس منظم و رعایت دقیق اصول کاربری، پانلبر نه تنها یک ابزار برش، بلکه به عنوان تضمینکننده اعتبار کیفیت محصول نهایی کارگاه شما خواهد درخشید.


بسیار مقاله کارآمد و مفید بود توجه کافی به تمام قسمتهای دستگاه انجام شده بود
خداروشکر که براتون مفید بود