


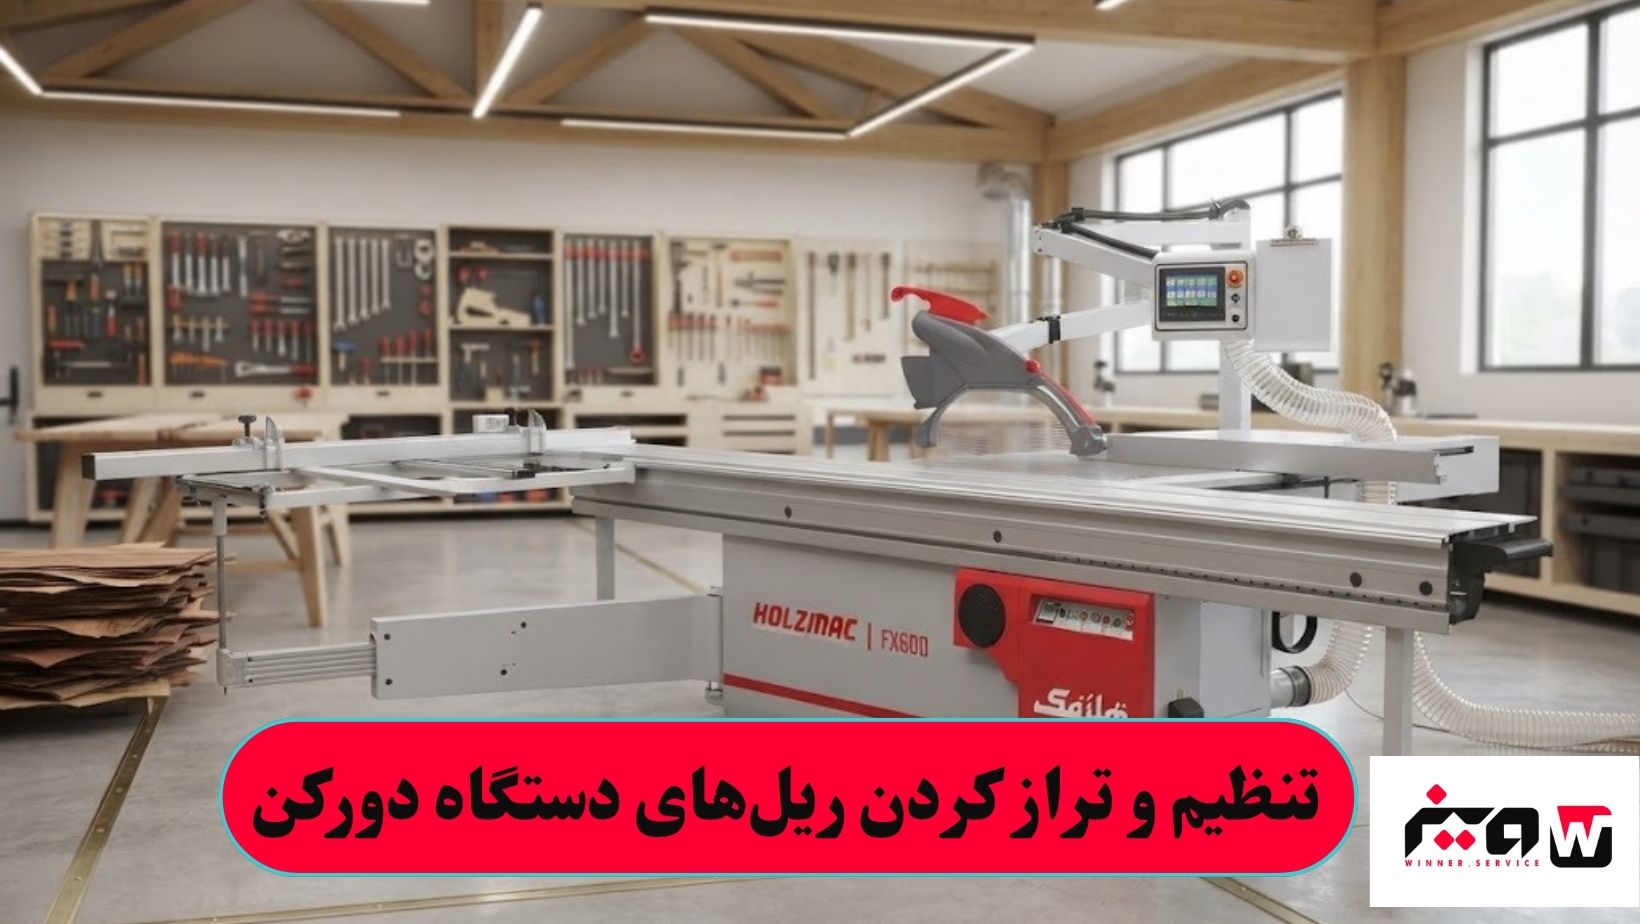
راهنمای جامع و تخصصی تنظیم و تراز کردن ریلهای دستگاه دورکن از کالیبراسیون هندسی تا رفع لرزش
در کارگاههای نجاری مدرن، خطوط تولید مبلمان و صنایع ساخت کابینت، دستگاه دورکن قلب تپنده و اساس کار است. کیفیت، گونیا بودن و ابعاد دقیق قطعات MDF و نئوپان مستقیماً به سلامت مکانیکی و پایداری هندسی این دستگاه وابستهاست. در میان تمامی اجزای مکانیکی یک اره دورکن، سیستم حرکتی میز متحرک (کشویی) یا همان ریلها، حساسترین بخش آن به شمار میرود. اگر ریلهای دورکن حتی به اندازه صدم میلیمتر دچار انحراف، تاببرداشتگی، افتادگی در انتهای مسیر یا عدم موازیسازی با صفحه تیغ اره باشند، کل فرآیند برشکاری با شکست مواجه میشود. برشهای موجدار، لبپریدگی روکش ملامینه، عدم گونیا بودن قطعات پس از برش و ایجاد لرزشهای مخرب هنگام پیشروی ورقهای سنگین، از عواقب مستقیم تنظیم نبودن ریلها است. در این مقاله تخصصی و جامع، به بررسی عمیق و گامبهگام فرآیند تنظیم، کالیبراسیون و تراز کردن ریلهای دستگاه دورکن میپردازیم تا تکنسینهای فنی و فعالان صنعت چوب بتوانند بالاترین دقت ممکن را در ماشینآلات خود پیادهسازی کنند.
کالبدشکافی ساختار مکانیکی ریل و واگنهای حرکتی میز متحرک
برای اینکه بتوانیم فرآیند تراز کردن را به صورت اصولی و حرفهای انجام دهیم، پیش از هر اقدامی باید شناخت دقیقی از ساختار داخلی و نحوه اتصال میز متحرک به بدنه اصلی دستگاه داشته باشیم. ریلهای دورکن معمولاً بر اساس سیستمهای حرکتی خطی پیشرفته مانند ریلهای توپی (ساچمهای)، ریلهای غلتکی با مقطع مستطیلی یا سیستمهای میلگردی سختکاریشده طراحی میشوند. در مدلهای صنعتی سنگین، ریلهای غلتکی به دلیل تحمل بار بالا و توزیع یکنواخت فشار ناشی از وزن ورقهای سنگین MDF، محبوبیت بیشتری دارند. میز متحرک روی مجموعهای از بلبرینگها، هرزگردها یا واگنهای تعبیهشده در طول ریل حرکت میکند. با گذشت زمان، ارتعاشات مداوم موتورهای قدرتمند، ضربات ناشی از بارگذاری و تخلیه ورقها روی میز، و نشست تدریجی فونداسیون کارگاه یا خود بدنه دستگاه، باعث تغییر در پیشتنیدگی (Preload) و گشتاور بستن پیچهای اتصال ریل به بدنه چدنی دستگاه میشود. شناخت این ساختار به ما کمک میکند تا انحرافات را ریشهیابی کرده و به جای تنظیمات سطحی، ریل را در وضعیت هندسی ایدهآل فیکس کنیم.
ابزارشناسی و آمادهسازی محیط برای کالیبراسیون هندسی
انجام دقیق تراز کردن ریل دورکن نیازمند ابزارهای سنجش ابزاری و دقیق است که خطای انسانی را به حداقل برساند. پیش از شروع کار، دستگاه را کاملاً از برق جدا کرده و سطوح چدنی میز ثابت و متحرک را با استفاده از تمیزکنندههای صنعتی از هرگونه براده، شیره چوب و گرد و غبار پاک کنید. برای این فرآیند به ابزارهایی نظیر ساعت اندیکاتور (Dial Indicator) با پایه مگنتی سنگین، شابلونهای گونیای مهندسی دقیق، ترازوی دیجیتالی یا تراز مهندسی حبابدار بسیار حساس، و مجموعه آچارهای آلن و تخت استاندارد نیاز دارید. ساعت اندیکاتور مهمترین ابزار در این مرحله است که با نصب روی بدنه میز متحرک و برخورد دادن پین آن با لبه تیغ اره یا بدنه میز ثابت، میزان انحرافات را با دقت میکرون نشان میدهد. همچنین در بسیاری از کورسهای حرکتی و اندازهگیریهای طول میز، استفاده از تجهیزات اندازهگیری مدرن نظیر متر دورکن 150 سانتی متری به تکنسینها کمک میکند تا جابجاییها و توازی خطوط را در طول میز با حداکثر دقت طولی پایش کنند و هیچگونه خطای خطی در طول برش ایجاد نشود.
گامبهگام تراز کردن تراز افقی و همسطحی میز متحرک با میز ثابت
یکی از شایعترین مشکلات در زمان کار با دورکن، اختلاف ارتفاع یا اصطلاحاً پله داشتن میان میز متحرک (کشویی) و میز چدنی ثابت دستگاه است. اگر میز متحرک حتی چند دهم میلیمتر بالاتر یا پایینتر از میز ثابت باشد، در زمان عبور ورق بزرگ MDF، قطعه کار روی لبه میز گیر کرده یا برش در نقطه انتقال دچار پله و خطا میشود. برای رفع این مشکل، باید پیچهای تنظیم ارتفاع (پیچهای آلن پشتپشتی و مهرههای قفلشونده زیر ریل) را شل کنید. با قرار دادن یک خطکش دقیق فولادی یا بلوک موازی (Parallel Block) روی میز ثابت و امتداد آن روی میز متحرک در چندین نقطه (ابتدا، میانه و انتهای کورس حرکتی)، سطح افقی را بررسی کنید. با تنظیم پیچهای جکمانند زیر ریل، میز متحرک را بالا یا پایین بیاورید تا کاملاً با میز ثابت همسطح شود. نکته بسیار مهم این است که در انتهای مسیر حرکت میز (قسمت خروجی کار)، ریل باید به میزان بسیار ناچیزی (در حد یکدهم تا دودهم میلیمتر) تمایل به بالا بودن داشته باشد تا وزن ورق و اپراتور در زمان بارگذاری، ریل را به حالت کاملاً افقی و مماس با میز ثابت درآورد.
تنظیم موازیسازی ریل نسبت به صفحه تیغ اره اصلی
مهمترین بخش در تنظیمات هندسی دورکن، تنظیم موازی بودن کامل ریل میز متحرک نسبت به صفحه تیغ اره اصلی است. اگر ریل با تیغ اره موازی نباشد، در طول برش ورق، فاصله تیغ اره تا لبه قطعه کار تغییر میکند؛ به این معنا که برش در ابتدای کار گشادتر یا تنگتر از انتهای کار خواهد بود و حتی ممکن است دندانههای تیغ اره در انتهای مسیر به لبه ورق گیر کرده و خط و خش ایجاد کنند. برای تنظیم موازیسازی، ساعت اندیکاتور را روی میز متحرک محکم کنید و پین آن را به لبه بدنه تیغ اره (یا فلنج محور) در نقطه شروع تیغه بچسبانید و عدد ساعت را صفر کنید. سپس میز متحرک را به سمت انتهای تیغه حرکت دهید و اختلاف عددی را یادداشت کنید. میزان فاصله ریل تا تیغه در انتهای تیغه باید بین ۰.۰۲ تا ۰.۰۵ میلیمتر بازتر از سمت ورود کار باشد (اصطلاحاً پسماند گوه¬ای شکل مثبت) تا تیغه در زمان برگشت به قطعه کار اصطکاک نداشته باشد. با شل کردن پیچهای اتصال بدنه ریل به شاسی اصلی دستگاه و استفاده از پیچهای تنظیم جانبی، ریل را به آرامی جابجا کنید تا موازیسازی با دقت میکرومتری برقرار شود.
برطرف کردن لقی، سایش و روانکاری سیستم حرکتی
پس از تنظیمات هندسی و تراز کردن ریل، وضعیت مکانیزم حرکتی و قطعات داخلی واگنها باید بررسی شود. اگر هنگام حرکت دادن میز متحرک با دست، احساس لقزدن جانبی یا صدای غیرمتعارفی کردید، نشاندهنده شل شدن بلبرینگهای تنظیمکننده یا سایش پدها و ساچمههای درون ریل است. تنظیم پیشتنیدگی بلبرینگهای زیر میز با استفاده از مهرههای اکسنتریک (بادامکی) به تکنسین اجازه میدهد تا لقی جانبی را کاملاً صفر کند، به طوری که میز با نرمی و بدون هیچگونه لرزشی در طول ریل سر بخورد. در بسیاری از سیستمهای کنترل طول و توقفهای مکانیکی ریل، استفاده از تجهیزات الکترونیکی و دیجیتال کمکی نظیر متر خوان اتونیکس به اپراتورها کمک میکند تا اندازهگیریهای طول برش و موقعیت استپها را با دقت دیجیتال مدیریت کنند و خطاهای اپراتوری در تنظیم گونیا یا استپهای طولی به صفر برسد.
چکلیست نگهداری پیشگیرانه (PM) برای دوام و پایداری تراز ریلها
برای اینکه تنظیمات انجامشده روی ریلهای دستگاه دورکن پایدار بماند و از بههمخوردن کالیبراسیون در اثر کارکرد مداوم کارگاه جلوگیری شود، اجرای یک برنامه منظم نگهداری پیشگیرانه (PM) امری حیاتی است:
پاکسازی و غبارروبی روزانه سطوح داخلی و خارجی ریل با استفاده از دستمال خشک و هوای فشرده (از روغنکاری بیش از حد ریلهای ساچمهای خشک خودداری کنید چون گرد و چوب را به خود جذب میکند).
بازدید دورهای و آچارکشی تمامی پیچهای اتصال ریل به بدنه چدنی و شاسی اصلی دستگاه جهت جلوگیری از شلشدگی ناشی از ارتعاشات موتور.
کنترل مستمر سطح افقی و همسطحی میز متحرک با میز ثابت با استفاده از خطکش مهندسی در بازههای هفتگی.
بررسی سلامت واگنها، بلبرینگها و هرزگردهای حرکتی برای اطمینان از عدم وجود لقی شعاعی یا محور.
کالیبراسیون و تست دورهای موازیسازی ریل با تیغ اره به کمک ساعت اندیکاتور و ابزارهای دقیقی مانند متر دورکن 150 سانتی متری و تجهیزات کنترلی نظیر متر خوان اتونیکس جهت اطمینان از عدم انحراف طولی و عرضی ماشین.


